Настоящий стандарт распространяется на стальные свёртные паяные двухслойные трубы, предназначенные для трубопроводов гидравлических систем комбайнов, тракторов, автомобилей, бытовых холодильников и т.д.
1. Сортамент
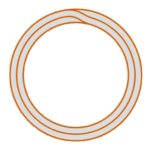
1.1. Форма, размеры и масса 1 м труб должны соответствовать указанным на Фиг. 1 и в Таблице 1.
Table 1 Размеры и масса
| Наружный диаметр | Масса, кг/метр | ||
| Толщина стенки | 0.7 | 0.8 | 0.9 |
| 3 | 0.040 | – | – |
| 4 | 0.057 | 0.063 | – |
| 4.75 | 0.070 | – | – |
| 5 | 0.074 | 0.083 | – |
| 6 | 0.091 | 0.103 | – |
| 8 | 0.126 | 0.142 | 0.158 |
| 10 | 0.161 | 0.182 | 0.202 |
| 12 | – | – | 0.246 |
| 14 | – | – | 0.291 |
| 15 | – | – | 0.313 |
1.2. Трубы изготовляют длиной:
мерной — от 3 до 6 м, по требованию потребителя допускается изготовлять мерные трубы длиной до 9 м;
немерной — от 1 до 6 м, по требованию потребителя допускается изготовлять немерные трубы длиной более 6 м;
кратной — в пределах немерных труб кратностью не менее 100 мм.
Припуск на каждый рез кратной длины должен быть не более 5 мм. По требованию потребителя допускается другой припуск.
1.3. Предельные отклонения по длине мерных и кратных труб не должны превышать +10 мм.
1.4. Предельные отклонения по наружному диаметру и толщине стенки не должны превышать указанных в Таблице 2.
По требованию потребителя изготовляются трубы повышенной точности: диаметром 10 мм с предельным отклонением по диаметру ± 0.05; диаметром до 6 мм с предельным отклонением по толщине стенки не более (-0.07, +0.05) мм.
1.5. По требованию потребителя трубы изготовляются со смещённым допуском по наружному диаметру, при этом предельные отклонения устанавливаются соглашением изготовителя с потребителем и не должны превышать суммарное двустороннее отклонение, указанное в Таблице 2. В этом случае
Table 2 Размеры и допуски мм
| Наружный диаметр | Допуски по НД | Допуски по толщине стенки | ||
| Нормальная | Повышенная | Нормальная | Повышенная | |
| До 6 | +0.10 -0.12 | +0.05 -0.07 | +/-0.13 | +/-0.10 |
| 6 и выше | +0.10 -0.12 | +0.05 -0.07 | +/-0.10 | +/-0.07 |
| от 10 до 15 | +0.12 -0.14 | +/-0.08 | +/-0.10 | +/-0.07 |
1.6. Овальность и разностенность труб не должны выводить размеры труб за предельные отклонения соответственно по наружному диаметру и толщине стенки.
1.7. Кривизна труб на 1 м длины не должна превышать 6 мм для труб нормальной точности и 5 мм для труб повышенной точности изготовления.
По требованию потребителя кривизна труб не должна превышать 3 мм на 1 м длины.
1.8. Концы труб должны быть обрезаны под прямым углом. Концы мерных труб должны быть зачищены от заусенцев. По требованию потребителя допускается изготовление мерных труб без зачистки заусенцев.
Примеры условных обозначений:
Труба наружным диаметром 8 мм и толщиной стенки 0.7 мм, длиной 3000 мм, из стали 08кп:
Труба 8 х0,7х3000-08кп ГОСТ 11249-80
То же, длиной, кратной 100 мм:
Труба 8×0.7×100кр-08кп ГОСТ 11249-80
То же, немерной длины:
Труба 8х0,7-08кп ГОСТ 11249-80
В обозначении труб повышенной точности после слова «труба» добавляется буква «П», труб высшей категории качества — «В», например:
Труба П 8х0,7-08кп ГОСТ 11249-80
Труба В 8х0,7х7950-08кп ГОСТ 11249-80
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Трубы изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утверждённому в установленном порядке.
Трубы изготовляют из стальной ленты марок 08кп и 10 по ГОСТ 1050-88 и 08Ю по ГОСТ 9045-93.
2.2. Трубы должны быть пропаяны медью по всей поверхности соприкосновения слоёв в защитной атмосфере.
Склеенные кромки не допускаются.
Допускаются незначительные непропаи слоёв, если они не вызывают образования гофр и бугорков при гибе, выполняемом в соответствии с требованиями пункта 2.9.
2.3. Наружная и внутренняя поверхности труб должны быть без трещин, захватов, плен, расслоений, ржавчины.
Допускаются риски, раковины, царапины и вмятины в пределах допусков на толщину стенки; незначительные местные наплывы меди в пределах отклонений по наружному диаметру; неравномерная окраска поверхности.
На внутренней поверхности труб не должно быть грязи и продуктов сгорания смазки, при этом остаточная загрязнённость внутренней поверхности не должна превышать 0.350 г/м2.
По требованию потребителя остаточная загрязнённость внутренней поверхности труб не должна превышать 0.177 г/м2.
2.4. Механические свойства металла труб должны соответствовать нормам, указанным в Таблице 3.
По требованию потребителя относительное удлинение для труб диаметром до 6 мм должно быть не менее 30%, для труб диаметром более 6 мм, из стали марки 08кп — не менее 27%, из стали марки 10 — не менее 26%.
| Марка стали | НД, мм | Прочность на растяжение, МПа | Удлинение, % |
|---|---|---|---|
| 08кп, 08Ю | 6 и менее | 294 | 29 |
| Свыше 6 | 26 | ||
| 10 | 6 и менее | 26 | |
| Свыше 6 | 25 |
2.5. По требованию потребителя трубы изготовляют с оцинкованной наружной поверхностью. Толщина цинкового покрытия должна быть не менее 12 мкм.
2.6. Трубы должны выдерживать гидравлическое давление 18.4 МПа (180 кгс/см2). По требованию потребителя трубы должны выдерживать гидравлическое давление 35.7 МПа (350 кгс/см2).
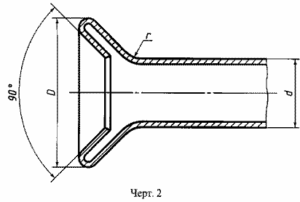
2.7. Трубы должны выдерживать двойную развальцовку без появления трещин и расслоений при радиусе перехода r= 1.0 ± 0.2 мм.
Диаметр фланца, образуемого при двойной развальцовке, должен соответствовать указанному в Таблице 4.
| НД трубки (мм) | Диаметр развальцовки (мин., мм) | НД трубки (мм) | Диаметр развальцовки (мин., мм) | НД трубки (мм) | Диаметр развальцовки (мин., мм) |
|---|---|---|---|---|---|
| 3 | 4.2 | 6 | 8.5 | 12 | 15.5 |
| 4 | 5.6 | 8 | 10.8 | 14 | 16.7 |
| 5 | 7.0 | 10 | 13.5 | 15 | 17.8 |
2.8. Трубы должны выдерживать сплющивание без надрыва наружной кромки до расстояния между плоскостями сплющивания, равного 4S (S — номинальная толщина стенки).
Трубы, имеющие относительное удлинение не менее 30%, должны выдерживать сплющивание до расстояния между плоскостями сплющивания 3S.
2.9. Трубы должны выдерживать изгиб вокруг оправки радиусом, равным трём наружным диаметрам.
2.10. Трубы должны выдерживать раздачу до увеличения наружного диаметра на 20%.
3. ПРАВИЛА ПРИЁМКИ
3.1. Трубы принимают партиями. Партия должна состоять из труб одного размера по диаметру, толщине стенки и марке стали и должна быть оформлена одним документом о качестве, содержащим:
- Товарный знак или наименование предприятия-изготовителя и его товарный знак;
- Наименование предприятия-потребителя;
- Обозначение настоящего стандарта;
- Размер труб;
- Марку стали;
- Номер плавки или партии, химический состав металла труб в соответствии с документом о качестве предприятия-изготовителя заготовки;
- Метраж и количество труб в штуках;
- Результаты испытаний.
Количество труб в партии не должно превышать 500 шт.
3.2. При разногласиях в оценке качества химического состава металла для проверки отбирают одну трубу из партии.
3.3. Проверке наружной поверхности, размеров и качества пропая подвергают каждую трубу партии.
3.4. Для проверки внутренней поверхности на загрязнённость отбирают одну трубу от партии. Контроль загрязнённости внутренней поверхности труб проводят по требованию потребителя.
3.5. Для испытания труб на растяжение, на двойную развальцовку, на сплющивание, на изгиб, на раздачу, на гидравлическое давление до разрушения и для проверки толщины цинкового покрытия от партии отбирают две трубы. Испытание труб на раздачу проводят по требованию потребителя.
3.6. Для испытания труб гидравлическим давлением отбирают не менее 1% труб от партии.
3.7. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей по нему проводят повторные испытания на удвоенном количестве труб, отобранных от той же партии.
Результаты повторных испытаний распространяются на всю партию.
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Для контроля качества от каждой отобранной трубы вырезают один образец.
4.2. Химический состав стали определяют по ГОСТ 22536.0-87, ГОСТ 22536.1-88, ГОСТ 22536.2-87, ГОСТ 22536.3-88, ГОСТ 22536.4-88, ГОСТ 22536.5-87, ГОСТ 22536.6-88. Пробы для определения химического состава отбирают по ГОСТ 7565-81.
4.3. Осмотр наружной поверхности проводят без применения увеличительных приборов.
4.4. Остаточную загрязнённость внутренней поверхности труб контролируют взвешиванием образца на аналитических весах до промывки внутренней поверхности трубы растворителем длиной 0.5-1 м, свёрнутой в спираль, и после её промывки и последующей сушки. В качестве растворителя применяют бензин Б-70 по ГОСТ 3134-78 или хладон 113 по ГОСТ 23844-79.
4.4а. Контроль толщины цинкового покрытия проводят капельным методом по ГОСТ 9.302-88.
4.5. Качество пропая труб проверяют неразрушающими методами контроля по технической документации. При разногласиях, возникающих при контроле труб неразрушающими методами, проводят испытание на изгиб.
4.6. Длину измеряют рулеткой по ГОСТ 7502-98.
Наружный диаметр труб и толщину стенки измеряют микрометром по ГОСТ 6507-90.
Кривизну труб измеряют поверочной линейкой по ГОСТ 8026-92 и щупом.
4.7. Испытание на растяжение проводят по ГОСТ 10006-80 на коротком образце в виде отрезка трубы.
4.8. Испытание на двойную развальцовку проводят в соответствии с требованиями пункта 2.7.
4.9. Испытание на сплющивание проводят по ГОСТ 8695-75. При испытании наружная кромка должна проходить по линии наибольшего изгиба.
4.10. Испытание на изгиб проводят по ГОСТ 3728-78 с применением наполнителя.
4.11. Испытание на раздачу проводят по ГОСТ 8694-75 с применением конической оправки с конусностью 1:10.
Трубы, подвергнутые испытанию на раздачу, не подвергают испытанию на сплющивание.
4.12. Гидравлическое испытание труб проводят по ГОСТ 3845-75 с выдержкой не менее 5 с.
Испытание труб гидравлическим давлением до разрушения проводят по технической документации.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. Маркировка, упаковка, транспортирование и хранение труб — по ГОСТ 10692-80.
5.1.1. По согласованию изготовителя с потребителем допускается упаковка труб в пакеты или связки. При этом трубы должны быть связаны проволокой по ГОСТ 3282-74 в трёх местах, обёрнуты по длине и по концам промасленной бумагой по ГОСТ 8828-89, а затем обёрточным материалом (матами, нетканым полотном, паклей или искусственными волокнами) проволокой по ГОСТ 3282-74 не менее чем в трёх местах.
5.2. Упаковка труб — по требованию потребителя.
5.2.1. Каждую партию связывают проволокой по ГОСТ 3282-74 или лентой по ГОСТ 3560-73 не менее чем в четырёх местах.
5.2.2. Трубы поставляют в пакетах, составленных из нескольких партий, одной марки стали, общим метражом в одном пакете не более 15 000 м.
5.2.3. Для предохранения от попадания влаги и грязи каждый пакет труб должен быть обёрнут по всей длине в два слоя парафинированной бумагой по ГОСТ 9569-79 или битумированной бумагой по ГОСТ 515-77. На концах пакета бумага должна быть тщательно заделана, затем концы пакета должны быть обёрнуты упаковочной тканью по ГОСТ 30090-93 или тканью из искусственных волокон или неткаными, плёночными материалами на расстоянии не менее 1 м от каждого конца. Упакованные трубы должны быть уложены в деревянные решётки и плотно скреплены упаковочной лентой по ГОСТ 3560-73 или проволокой по ГОСТ 3282-74. Расстояние между обвязками должно быть не более 1.5 м. Длина одной решётки должна быть не менее двух обвязок. Решётки должны выступать за концы пакета на длину не более 30 мм.