Нажмите здесь, чтобы узнать больше о наших тормозных магистралях и связанной продукции.
1 Область применения
Эти спецификации охватывают два типа стальных трубок, пригодных для автомобильного применения. Существуют требования к основному металлу, необязательным материалам покрытия и трубкам с покрытием. Эти требования применимы к продукции, выпускаемой с трубных станов и линий нанесения покрытий, которые иногда являются отдельными объектами. Эти трубки используются в производстве индивидуальных деталей и узлов. Рекомендуется, чтобы такие детали и узлы были проверены на коррозионные характеристики, проводимость и непрерывность, прочность, внешний вид и другие критические свойства, уникальные для конкретного применения.
1.1 GM123M.
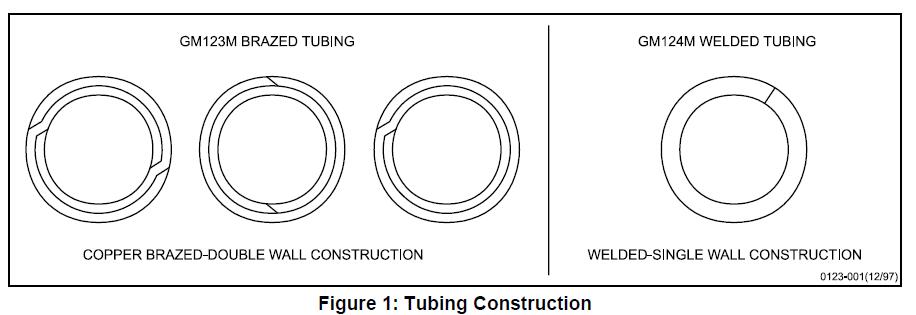
Охватывает трубки двухслойной конструкции, в которых две стенки и соединения спаяны медью в восстановительной атмосфере для получения трубок, пригодных для гидравлических магистралей. Их не следует использовать для топливных магистралей, поскольку остаточная медь может способствовать образованию кислого топлива. См. Фиг. 1.
1.2 GM124M.
Охватывает трубки одностенной конструкции, в которых соединение выполнено электросопротивленческой сваркой. Рекомендуется для топливных магистралей, магистралей гидроусилителя руля, магистралей охлаждения трансмиссионного масла, магистралей смазочного масла, вакуумных магистралей и т.д. См. Фиг. 1.
1.3 Код обозначения трубок.
Рекомендуется использовать коды из пункта 3.1 на чертежах и заказах на закупку для обозначения типа трубки, наружного диаметра, толщины стенки, состояния отделки при изготовлении и покрытия внутреннего диаметра (ID).
1.4 Типичное применение.
GM123M обычно используется для гидравлических тормозных магистралей, тогда как GM124M обычно используется для топливных магистралей, магистралей гидроусилителя руля, магистралей охлаждения трансмиссионного масла, магистралей смазочного масла, вакуумных магистралей и т.д.
2 Ссылки
Примечание: Применяются только последние утверждённые стандарты, если не указано иное.
2.1 Внешние стандарты/спецификации.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Стандарты/спецификации GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Дополнительные ссылки.
Информацию о топливах GMPT можно получить, обратившись в отдел материаловедения силовых агрегатов GM (GM Powertrain Materials Engineering).
• GMPT-6-006 Бензин TF2
• GMPT-5-005 Биодизель
• GMPT-5-001 Дизельное топливо #2
• GMPT-6-019 Окисленный бензин
• GMPT-6-023 E85 с низким pH
3 Требования
3.1 Общие требования.
Основной материал трубок — холоднокатаная сталь 1006, 1008 или 1010 по SAE J403. Припой должен быть медью или медным сплавом, как указано в SAE J463, медный сплав UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
«I» = первый пункт в скобках: B или W.
B = паяная (Brazed), W = сварная (Welded)
«II» = наружный диаметр трубки в состоянии после пайки или сварки (мм)
«III» = толщина стенки (мм)
«IV» = технологический процесс (*)
«V» = автомобильное применение
«VI» = покрытие внутреннего диаметра (**)
(*) Сокращения процессов:
A = отожжённая (Annealed)
P = без покрытия (Plain)
U = неотожжённая (как сварена)
G = металлическое покрытие из цинк-алюминиевого сплава
F = с оплавленной медью
E = лакокрасочное покрытие расширенной коррозионной защиты
N = экструдированный нейлон 11 или 12
C = медное покрытие — стандартная толщина медного покрытия минимум 0,009 мм. Если требуется толщина, отличная от стандартной, после буквы C следует использовать цифру(ы), например C13 означает минимум 0,013 мм.
(**) Сокращения внутреннего диаметра
Пусто = без покрытия
P = без покрытия
Ni = никелирование
Пример:
GM124M (W/6.00/0.7/AGE/V/Ni) — обозначает сварную одностенную трубку, наружный диаметр 6 мм, толщина стенки 0,7 мм, отожжённую трубку, защищённую от коррозии базовым металлическим покрытием из цинк-алюминиевого сплава с последующим верхним лакокрасочным слоем, одобренную для автомобильного применения, с никелированным внутренним диаметром.
3.2 Механические свойства.
Следующие требования применяются только к наиболее распространённым типам стальных трубок, а именно: сварным отожжённым и паяным в состоянии поставки. Свойства других классов трубок, таких как сварные механические трубки или нагартованные трубки, должны быть указаны по специальному соглашению между поставщиком и покупателем.
3.2.1 Испытания на растяжение проводятся на готовой трубке в соответствии с методами испытаний трубок, изложенными в ASTM E8. Свойства при растяжении должны быть по SAE J526 для сварных трубок и по SAE J527 для паяных трубок.
3.2.2 Трубка должна выдерживать раздачу на конической оправке с уклоном 1:10 до увеличения наружного диаметра на раздаваемом конце на 20% без растрескивания или дефектов (ASTM A254, пункт 6.3). Перед испытанием на раздачу трубка должна быть отрезана под прямым углом, кромка заовалена и зачищена от заусенцев. Она должна надёжно и соосно удерживаться в матрице, а пуансон должен направляться по оси трубки.
3.2.3 Если не указано иное, трубка должна выдерживать следующее внутреннее статическое гидравлическое давление:
• До 10,0 мм НД включительно………………..35 МПа
• Свыше 10,0 до 16,0 мм НД…….15 МПа
Примечание: Последующая холодная обработка трубки (сматывание, правка, гибка, волочение и т.д.) повышает прочность и твёрдость трубки. Значительно более высокая прочность и твёрдость для конкретных применений могут быть получены холодной обработкой или поверхностным упрочнением трубки.
3.3 Размеры.
Трубки должны соответствовать размерам и допускам, указанным покупателем.
3.3.1 Сварные трубки.
Номинальный диаметр и толщина стенки должны соответствовать указанным в SAE J526. Максимальный наружный диаметр для цинк-алюминиевого сплава с верхним слоем нейлона 11 или 12 (GN) можно найти в Таблице 2.
3.3.1.1 Сварочный грат никелированного внутреннего диаметра.
Для обеспечения хорошего перетекания никеля на шве важно, чтобы сварочный грат имел гладкий профиль поперечного сечения и минимальные размеры грата. Укажите высоту грата (типичная высота грата должна быть 0,15 мм или менее. Продолжайте контролировать высоту грата до установления требования максимальной высоты грата).
Типичные примеры хороших и нежелательных профилей грата показаны ниже на Фиг. 2.
3.3.2 Паяные трубки.
Номинальный диаметр и толщина стенки должны соответствовать указанным в SAE J527. Максимальный наружный диаметр для цинк-алюминиевого сплава с верхним слоем нейлона 11 или 12 (GN) можно найти в Таблице 2.
3.3.3 Развальцованные концы.
3.3.3.1 Развальцовки типа SAE должны соответствовать размерам и допускам, указанным в SAE J533.
3.3.3.2 Развальцовки типа ISO должны соответствовать размерам и допускам, указанным в SAE J1290.
3.3.3.3 РАЗВАЛЬЦОВАННЫЕ КОНЦЫ. В случае GM123M (обратная развальцовка) концы труб с развальцовкой должны соответствовать Дополнительным требованиям раздела S1 ASTM A254.
3.4 Отделка.
Отделка внутренней и наружной поверхностей трубок должна соответствовать указанной отделке, показанной в Таблице 1.
Таблица 1: Коды и требования к наружной отделке
| Отделка | Код отделки | Описание и требования к материалам |
| Без покрытия | P | Без покрытия; только основной металл (сталь 1006, 1008 или 1010 по SAE J403) |
| Цинк-алюминиевый сплав | G | Горячее цинк-алюминиевое сплавное покрытие. Химический состав: 5% алюминия, остальное — цинк по ASTM B750 Масса покрытия: 50 г/м2 по ASTM A875, раздел 8. Толщина должна быть не менее трёх микрометров в любом месте трубки согласно Приложению A. |
| Цинк-алюминиевый сплав — расширенная коррозионная защита | GE | Цинк-алюминиевый сплав, как описано выше, с последующим одобренным процессом предварительной обработки и одобренным алюминийсодержащим эпоксидным покрытием. Измерения толщины: Алюминийсодержащая эпоксидная краска отделки GE должна иметь минимальную толщину три микрона в любом месте трубки, измеренную по процедурам Приложения A. Фактическая толщина покрытий отделки GE должна контролироваться по окружности и по длине для каждой линии трубок. План отбора проб должен быть указан в плане контроля. |
| Медное покрытие | C | Гальванически омеднённая трубка |
| Цинк-алюминиевый сплав — экструдированный нейлон 11 или 12 | GN | Цинк-алюминиевый сплав, как описано выше, с последующим верхним слоем нейлона 11 или 12. Внешний вид: Верхний слой должен быть однородным по цвету и не иметь дефектов, таких как подтёки, точечные отверстия, кратеры или аномальная шероховатость. Верхний слой должен быть чёрного цвета, если иное не указано на чертеже. Толщина плёнки: Верхний слой нейлона 11 или 12 должен иметь минимальную толщину 150 мкм при испытании микроскопическим исследованием по Приложению A. Максимальная толщина покрытия должна контролироваться максимальным наружным диаметром (Таблица 2). Фактическая толщина покрытий отделки GN должна контролироваться по окружности и по длине для каждой линии трубок. План отбора проб должен быть указан в плане контроля. |
| Никелирование | Ni | Гальваническое никелевое покрытие внутреннего диаметра. Измерения толщины: Толщина гальванического никелевого покрытия внутреннего диаметра готовой трубки должна быть не менее 3 микрон в любом месте внутреннего диаметра трубки, измеренная по процедурам Приложения A. Фактическая толщина покрытия отделки Ni должна контролироваться по окружности и по длине для каждой линии трубок. План отбора проб должен быть указан в плане контроля. |
| Прочее | Z | Подлежит определению |
Примечание: Верхний слой GN не следует использовать для применений в магистралях жидкого топлива до получения полного одобрения материала для применений в магистралях жидкого топлива.
Таблица 2: Максимальный наружный диаметр для покрытия GN
| Размер трубки, номинальный (мм) | НД покрытой трубки, макс. (мм) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Стойкость к внешним воздействиям (GE, GN и Ni).
3.5.1 Испытание в солевом тумане (GM4298P).
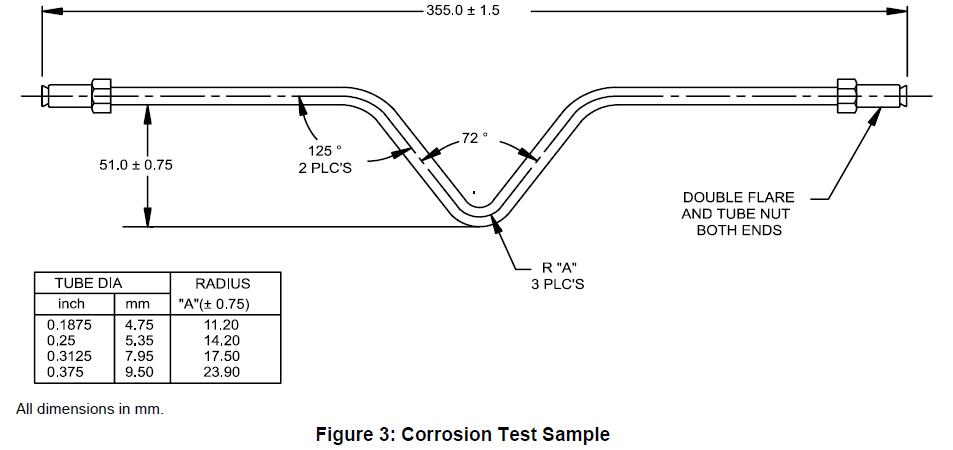
Трубки с покрытием должны подвергаться следующим коррозионным испытаниям и методам оценки. Все коррозионные испытания проводятся на изготовленных деталях или на испытательном образце по Фиг. 3. Испытательные образцы, описанные на Фиг. 3, должны размещаться в испытательной камере сформованным коленом вниз, но без контакта с испытательным приспособлением, за исключением особо отмеченных случаев. Изготовленные детали должны размещаться в испытательной камере по согласованию между испытательной организацией и проверяющим органом. Периодичность проведения всех коррозионных испытаний должна быть задокументирована в плане контроля.
Примечание: Поверхностные загрязнения могут вызывать пятна при коррозионном испытании. Пятна при отсутствии коррозии не должны фиксироваться как коррозионное разрушение.
3.5.1.1 Цинк-алюминиевый сплав — расширенная коррозионная защита (GE).
Трубки с расширенной коррозионной защитой GE должны выдерживать 1000 ч воздействия солевого тумана по GM4298P с подползанием не более 1,5 мм (см. GM9102P) от продольно нанесённых царапин и без другой потери адгезии после воздействия GM4298P и продувки воздухом.
3.5.1.2 Цинк-алюминиевый сплав — экструдированный нейлон 11 или 12 (GN), стойкость к сколам при низкой температуре плюс солевой туман (GM9508P, GM4298P).
Подвергните сформованные образцы трубок (см. Фиг. 3) испытанию на стойкость к сколам GM9508P, метод B, по пять раз каждый. Трубка должна размещаться в гравиметре таким образом, чтобы плоскость, создаваемая изгибом, была параллельна панели. В течение 24 ч после воздействия гравиметра поместите образцы в солевой туман по ASTM B117 или GM4298P.
Трубка не должна показывать коррозию основного металла, распространяющуюся более чем на 1 мм от зоны гравийного воздействия после 2000 ч. Участки без гравийного воздействия должны быть свободны от ржавчины после 2000 ч.
3.5.2 Испытание на влажность (GM4465P, GM9071P).
Трубки с расширенной коррозионной защитой (GE) должны подвергаться 96 ч испытания на влажность по GM4465P. Сразу после испытания на влажность трубка должна быть вытерта насухо и проверена на адгезию ленты по GM9071P, при этом на трубке должна быть сделана линейная царапина продольно. Адгезия должна быть не менее 99%.
3.5.3 Испытание на влажность никелированного (Ni) внутреннего диаметра (GM4465P, GM9071P).
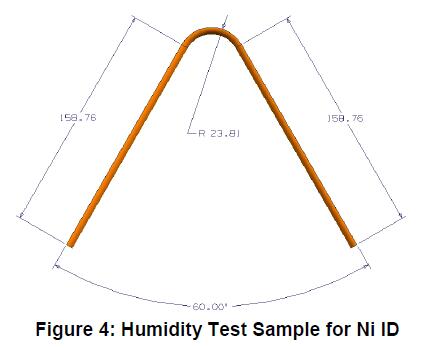
Никелевое покрытие внутреннего диаметра должно подвергаться следующему испытанию на влажность с использованием прямых образцов длиной 100 мм и на испытательных образцах, как показано на Фиг. 4. Три испытательных образца каждой конфигурации должны быть разрезаны продольно с обнажением внутренних поверхностей трубки. Разрезанные кромки испытательных образцов должны быть достаточно защищены для предотвращения вытекания ржавчины. Образцы должны помещаться в испытательную камеру внутренними поверхностями вверх. Прямые образцы должны размещаться под углом приблизительно 30° от вертикали для обеспечения стока влаги. Никелевое покрытие должно выдерживать 168 ч воздействия влажности по GM4465P без красной ржавчины вне зоны сварного шва (зоны термического влияния). Любая коррозия в зоне сварного шва (зоне термического влияния) потребует одобрения материаловедения GM.
3.5.4 Испытание на истирание растворителем (GM9509P).
Трубки с расширенной коррозионной защитой (GE) при испытании на истирание растворителем MEK по GM9509P должны показывать оценку не ниже единицы после испытания на 50 двойных протираний. Это испытание должно проводиться на каждой производственной партии трубок и должно быть задокументировано в плане контроля. Производственная партия должна быть определена в документах системы качества.
3.5.5 Стойкость к жидкостям.
3.5.5.1 Трубки с расширенной коррозионной защитой (GE) не должны показывать размягчения или дефектов плёнки при погружении на 24 ч в тормозную жидкость (GM4653M), бензин TF2 (GMPT-6-006), биодизель (GMPT-5-005), дизельное топливо #2 (GMPT-5-001), окисленный бензин (GMPT-6-019) и E85 с низким pH (GMPT-6-023). Это испытание должно проводиться с тормозной жидкостью не реже одного раза в неделю на производственных деталях или образцах по Фиг. 3 и должно быть задокументировано в плане контроля.
Примечание: Информацию о топливах GMPT можно получить, обратившись в отдел материаловедения силовых агрегатов GM. Топлива должны закупаться у одобренных GM поставщиков. Используйте самый актуальный уровень суффикса для каждого топлива по указанию инженера GM Powertrain.
3.5.5.2 Цинк-алюминиевый сплав — экструдированный нейлон 11 или 12 (GN).
3.5.5.2.1 Подготовка образцов.
Образцы должны быть длиной минимум 80 мм. Сделайте два параллельных надреза на расстоянии 2,4 ± 0,1 мм друг от друга продольно трубке, используя хозяйственный нож Stanley с лезвием #99E или эквивалентным. Надрезы должны проходить через нейлоновый слой и грунтовку до подложки по всей длине трубки. Поместите шесть образцов на каждую жидкость в герметичный контейнер. Заполните банку требуемой жидкостью из Таблицы 3 так, чтобы приблизительно половина каждого образца была погружена. Загерметизируйте контейнер. Выдерживайте образцы необходимое время и температуру, как требуется в Таблице 3. После требуемого времени выдержки извлеките образцы из жидкости и высушите их бумажным полотенцем.
Таблица 3: Стойкость к жидкостям
| Жидкость | Время (ч) | Температура (°C) |
| Дистиллированная вода | 504 | 23 ± 2 |
| Тормозная жидкость (GM4653M) | 504 | 60 ± 2 |
| Окисленный бензин (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Биодизель (GMPT-5-005) | 504 | 23 ± 2 |
| Дизельное топливо #2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 с низким pH (GMPT-6-023) | 504 | 23 ± 2 |
| Охлаждающая жидкость двигателя (GM6277M) | 504 | 23 ± 2 |
| Омыватель ветрового стекла (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Процедура отслаивания покрытия.
Используя хозяйственный нож, сделайте перпендикулярный надрез между двумя параллельными надрезами вблизи конца образца, который был погружён в жидкость. Краем лезвия в перпендикулярном надрезе попытайтесь приподнять или отслоить полоску нейлона до тех пор, пока участок не удастся захватить плоскогубцами или эквивалентом. Отслаивайте, пока участок не оборвётся или не будет удалён по всей длине трубки. Если полоска не была полностью удалена, повторите процедуру со стороны паровой части образца.
3.5.5.2.3 Критерии приемки.
Не должно быть признаков вздутия или расслоения нейлона до процедуры отслаивания покрытия. После процедуры отслаивания покрытия образец считается приемлемым, если полоска нейлона обрывается. Если она не обрывается, полоска должна показывать когезионное разрушение грунтовки. Когезионное разрушение определяется как видимое свидетельство того, что грунтовка остаётся на полоске нейлона и подложке трубки.
3.5.5.3 Гальваническое никелевое покрытие внутреннего диаметра.
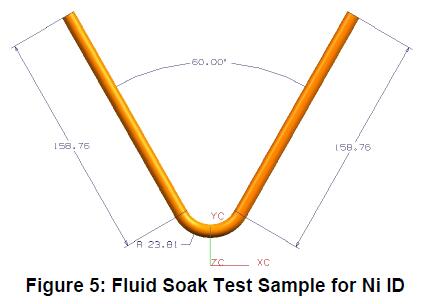
Трубки с никелированным внутренним диаметром должны подвергаться воздействию перечисленных ниже жидкостей с использованием прямых образцов длиной 100 мм и на испытательных образцах, как показано на Фиг. 5. Три испытательных образца каждой конфигурации должны подвергаться воздействию в течение 504 ч при 60°C (90°C для биодизеля и дизельного топлива #2) при заполнении наполовину следующими жидкостями: биодизель (GMPT-5-005), дизельное топливо #2 (GMPT-5-001), окисленный бензин (GMPT-6-019), коррозионный двухфазный бензин (GMPT-6-020*) и E85 с низким pH (GMPT-6-023). После 504 ч погружения образцы должны быть разрезаны продольно и осмотрены — коррозия или питтинг вне зоны сварного шва (зоны термического влияния) не допускаются. Любая коррозия в зоне сварного шва (зоне термического влияния) потребует одобрения материаловедения GM.
Примечание: Информацию о топливах GMPT можно получить, обратившись в отдел материаловедения силовых агрегатов GM. Топлива должны закупаться у одобренных GM поставщиков. Используйте самый актуальный уровень суффикса для каждого топлива по указанию инженера GM Powertrain.
3.5.6 Циклическое коррозионное испытание (GM9505P, цикл J или GM9540P).
3.5.6.1 Трубки с расширенной коррозионной защитой (GE) должны подвергаться испытанию характеристик, состоящему из правильно сформованных образцов трубок (см. Фиг. 3), подвергнутых 10 циклам (20 недель) GM9505P, цикл J, или GM9540P, длительность испытания D. После циклирования трубки должны выдерживать испытание давлением 14 МПа для трубок до 10,0 мм НД или 7 МПа для трубок свыше 10 мм НД. Для достоверности этого испытания не должно быть коррозии изнутри наружу, вызывающей отказ при испытании давлением. Поэтому рекомендуется закреплять фитинги трубок в цельный алюминиевый блок, чтобы система оставалась замкнутой во время воздействия.
Кроме того, герметизация фитингов воском допустима для сохранения работоспособности этих деталей при испытании давлением.
Минимально приемлемая периодичность проведения этого испытания должна согласовываться поставщиком и контактным лицом поставщика GM и должна быть задокументирована в ежеквартальной подаче PPAP.
3.5.6.2 Цинк-алюминиевый сплав — экструдированный нейлон 11 или 12 (GN).
Надрез ножом плюс циклическое коррозионное испытание GM9505P, цикл J, 10 циклов (20 недель). Используя прямую трубку со стандартными фитингами, нанесите параллельные царапины длиной 4 см на расстоянии 2,4 ± 0,1 мм друг от друга вблизи центра. В течение 24 ч после нанесения царапин выполните циклическое коррозионное испытание по GM9505P, цикл J, 10 циклов (20 недель). После циклирования трубки должны выдерживать испытание давлением 14 МПа для трубок до 10,0 мм НД или 7 МПа для трубок свыше 10 мм НД. Для достоверности этого испытания не должно быть коррозии изнутри наружу, вызывающей отказ при испытании давлением. Поэтому рекомендуется закреплять фитинги трубок в цельный алюминиевый блок, чтобы система оставалась замкнутой во время воздействия.
Кроме того, герметизация фитингов воском допустима для сохранения работоспособности этих деталей при испытании давлением.
Результаты должны представляться вместе с подачей для инженерного одобрения.
3.6 Форма, размер и качество.
Автомобильные стальные трубки должны быть коммерчески круглыми, гладкими и свободными от ржавчины и дефектов, ухудшающих обработку или эксплуатационную пригодность. Соединительный грат на наружном диаметре трубки может быть допустим по согласованию с отдельными покупателями. Однако он не должен превышать допуск на наружный диаметр и не должен мешать операции формовки развальцовки или достижению герметичных соединительных муфт. Грат внутри допустим, но должен быть сведён к минимуму по правилам хорошей сварки или пайки. Когда указаны конкретные длины, они должны быть достаточно прямолинейными, а концы должны быть без заусенцев.
3.6.1 Трубки для использования в качестве гидравлических тормозных магистралей должны иметь внутреннюю чистоту не более 0,20 г на квадратный метр внутренней поверхности, определяемую по ASTM A254, раздел 8 «Чистота внутренней поверхности».
3.6.2 Все покрытия должны выдерживать нормальные условия формовки, обработки и хранения трубок без признаков скалывания, отслаивания или потери адгезии к основному металлу. Продольное или периферийное заглаживание, возникающее при обработке и транспортировке, допустимо.
3.7 Особые требования.
Особые требования, касающиеся размеров, отделки, физических свойств или применений, должны быть согласованы между поставщиком и покупателем.
3.8 Упаковка и маркировка.
Материал должен отгружаться по указанию покупателя. Контейнеры должны иметь разборчивую маркировку с указанием наименования и адреса поставщика, номера и наименования спецификации материала, номера заказа на закупку, массы нетто и любой другой информации, указанной покупателем.
4 Технологический процесс
Не применимо.
5 Правила и положения
5.1 Все материалы, поставляемые по настоящей спецификации, должны соответствовать требованиям GMW3001 «Правила и положения для спецификаций материалов».
5.2 Все материалы, поставляемые по настоящей спецификации, должны соответствовать требованиям GMW3059 «Ограниченные и подлежащие отчётности вещества для деталей».
6 Одобренные источники
Для настоящей спецификации требуется инженерная квалификация одобренного источника. Только источники, перечисленные в файле материалов GM (т.е. MATSPC) под номером настоящей спецификации, были квалифицированы инженерно как соответствующие требованиям настоящей спецификации.
Приложение A — Процедура измерения толщины двухслойного покрытия на автомобильных стальных трубках
A1 Область применения
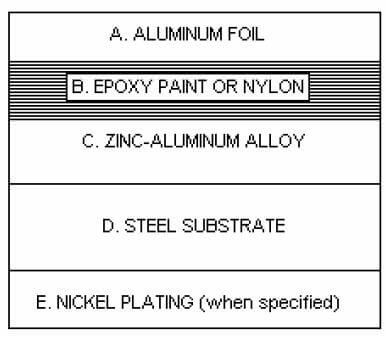
Процедура используется для определения соответствия заданной минимальной толщине покрытия и для установления корреляции с оборудованием, используемым для контроля толщины покрытия в производстве. Система покрытия представляет собой низкоуглеродистую стальную трубную подложку с внутренним диаметром без покрытия или с никелированным, и наружным диаметром с цинк-алюминиевым сплавом с последующим алюминийсодержащим эпоксидным покрытием или экструдированным покрытием нейлона 11 или 12. Отделки можно найти в списке GM123M/GM124M под обозначениями Таблицы 1 (GE), (GN) или (Ni).
A2 Ссылочные стандарты
GM123M
GM124M
A3 Используемое оборудование
A3.1 Металлографический микроскоп.
A3.2 Металлографическое полировальное оборудование.
A4 Подготовка образцов
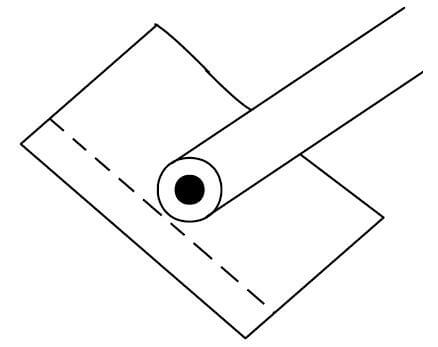
Трубка должна быть разрезана в нескольких поперечных местах для определения соответствия минимальной толщине покрытия. Сечения должны быть зачищены от заусенцев, очищены и высушены. Каждое сечение оборачивается отдельно в алюминиевую фольгу, и фольга затем формуется по детали пальцами (см. Фиг. A1) перед заливкой. Требуется только один слой фольги, и трубка должна быть покрыта целиком, с осторожностью, чтобы не проколоть фольгу. Избыточные складки и нахлёсты должны находиться выше плоскости полировки. Соблюдайте осторожность при заливке, убедившись, что каждое сечение перпендикулярно плоскости полировки. Образцы должны заливаться горячим прессованием с термореактивным порошком, таким как диаллилфталат. Горячее прессование также служит для прижатия фольги к контуру покрытия, обеспечивая отличное удержание кромок и чётко определённую границу. Заливка(и) должна медленно охлаждаться до комнатной температуры для предотвращения отделения кромок.
A5 Процедура
A5.1 Металлографическая подготовка.
A5.1.1 Залитое сечение шлифуется серией последовательно более мелких шлифовальных бумаг, начиная с зернистости 180, затем 320 и, наконец, 600, с хорошим потоком воды в качестве смазки. Всё шлифование выполняется с лёгким или умеренным давлением для минимизации размазывания покрытия.
A5.1.2 Заливка промывается между каждой операцией шлифования для удаления более крупных частиц от предыдущего этапа. Это также предотвращает загрязнение последующих шлифовальных и полировальных кругов.
A5.1.3 Образец должен поворачиваться на 90 градусов между каждым этапом шлифования для минимизации вырывания более мягких покрытий и предотвращения размазывания границы эпоксидной краски или нейлона с цинк-алюминиевым покрытием и границы цинк-алюминия со сталью.
A5.1.4 После окончательной операции шлифования тщательно промойте, ополосните спиртом и высушите перед завершающей последовательностью полировки.
A5.1.5 Окончательная полировка выполняется с использованием тканевых кругов и алмазных полировальных паст. Рекомендуемая последовательность — шесть микрон, затем 3, 1 и 0,25 микрона. Суспензия оксида алюминия 0,05 микрона может использоваться в качестве последнего этапа, если требуется поверхность без царапин. Однако оксид алюминия является щелочным и может способствовать появлению пятен на цинковом слое, что затруднит измерение толщины покрытия. Поэтому рекомендуется исключить этот этап до завершения измерений толщины.
A5.1.6 Умеренное давление прикладывается только на время, достаточное для удаления царапин, оставшихся от последнего этапа. Поворачивайте образец на 90 градусов между каждым полировальным кругом, чтобы обеспечить целостность покрытия.
A5.1.7 Образец промывается между каждой микронной ступенью для удаления загрязнений с предыдущего этапа, как и в последовательности шлифования. После завершения полировки заливка промывается мягким мылом, ополаскивается и тщательно высушивается метанолом.
A5.2 Металлографическое исследование и измерения толщины.
A5.2.1 Подготовленный образец рассматривается на металлографическом микроскопе, чтобы убедиться, что заливка относительно свободна от царапин и слои прилегают к трубке. Каждая из границ покрытий должна показывать хороший контраст без размазывания или вырывания микроструктурных компонентов.
A5.2.2 Выберите подходящее увеличение для чёткого разрешения двух слоёв по периферии поперечного сечения трубки, а также никелевого слоя внутри, если он указан. Измерения обычно выполняются при увеличении 500 или 1000 X.
A5.2.3 Вставьте подходящую измерительную сетку в световой путь для измерения толщины каждого слоя. Откалибруйте сетку по известной микрометрической шкале или слайду перед любыми измерениями.
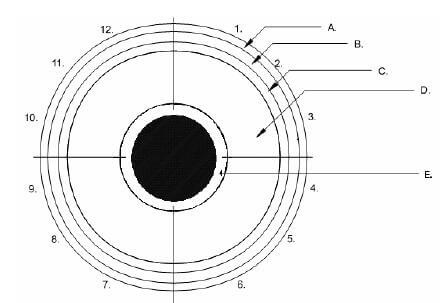
A5.2.4 Разделите периферию трубки на четыре отдельных квадранта. Отметьте пересечение концов обёртки из алюминиевой фольги как 12 часов. Двигаясь по часовой стрелке, отметьте каждый последующий участок как 3, 6 и 9 часов относительно положения 12 часов. В каждом квадранте поля зрения снимите три случайных показания, включая значение минимальной толщины (см. Фиг. A2 и A3). Сообщите каждое из трёх показаний по квадранту, всего 12 показаний, для слоёв цинк-алюминия и эпоксидной краски или нейлона, а также для никелевого покрытия, когда оно указано.
A5.2.5 Запишите все значения толщины и сравните с применимыми разделами GM123M/GM124M. Требуемые минимальные значения толщины следующие:
| Код | GE/P | GN | GE/Ni |
| Цинк-алюминиевый сплав (мин. мкм) | 3.0 | 3.0 | 3.0 |
| Алюминийсодержащая эпоксидная краска (мин. мкм) | 3.0 | – | 3.0 |
| Нейлон 11 или 12 (мин. мкм) | – | 150 | – |
| Никель | – | – | 3.0 |