1. Область применения
1.1 Настоящая спецификация устанавливает требования к бесшовным медным трубкам светлого отжига, пригодным для использования в холодильной технике, масляных магистралях, бензиновых магистралях и т.п., где требуется трубка с внутренней поверхностью, практически свободной от окалины и загрязнений.
1.1.1 Поставляются трубки, изготовленные из любого из следующих обозначений Copper UNS No., если иное не указано в контракте или заказе на поставку:
| Copper UNS No.C10200 C10300 C10800 C12000 C12200 | Тип меди Бескислородная без остаточных раскислителей Бескислородная, с особо низким содержанием фосфора Бескислородная, с низким содержанием фосфора Раскислённая фосфором, с низким остаточным фосфором Раскислённая фосфором, с высоким остаточным фосфором |
1.2 Значения, указанные в дюймо-фунтовых единицах, являются стандартными, за исключением размера зерна, который приводится в единицах СИ.
1.3 Настоящая спецификация является дополнением к спецификации СИ B 68M; поэтому в настоящей спецификации не представлены эквиваленты СИ.
1.4 Следующее предупреждение об опасности относится только к методам испытаний, описанным в разделах 20.5 и 21.2.6 настоящей спецификации: Настоящий стандарт не претендует на рассмотрение всех вопросов безопасности, если таковые имеются, связанных с его использованием. Ответственность пользователя данного стандарта заключается в установлении соответствующих практик безопасности и охраны здоровья и определении применимости нормативных ограничений до начала использования.
2. Ссылочные документы
2.1 Стандарты ASTM:
B 68M Спецификация на бесшовные медные трубки светлого отжига [метрическая]
B 153 Метод испытания на раздачу (испытание штифтом) медных и медно-сплавных труб
B 251 Спецификация на общие требования для кованых бесшовных медных и медно-сплавных трубок
B 577 Методы испытаний на обнаружение закиси меди (восприимчивость к водородному охрупчиванию) в меди
B 601 Классификация обозначений состояний (температур) для меди и медных сплавов — кованых и литых
B 846 Терминология для меди и медных сплавов
E 3 Руководство по подготовке металлографических образцов
E 8 Методы испытаний на растяжение металлических материалов
E 29 Практика использования значащих цифр в данных испытаний для определения соответствия спецификациям
E 53 Методы определения меди в нелегированной меди гравиметрией
E 62 Методы химического анализа меди и медных сплавов (фотометрические методы)
E 112 Методы определения среднего размера зерна
E 243 Практика электромагнитного (вихретокового) контроля медных и медно-сплавных трубок
E 255 Практика отбора проб меди и медных сплавов для определения химического состава6
E 527 Практика нумерации металлов и сплавов (UNS)
3. Терминология
3.1 Определения:
3.1.1 См. Терминологию B 846 для определений терминов, относящихся к меди и медным сплавам.
3.1.2 светлый отжиг, n—термическая обработка, проводимая в контролируемой атмосфере, чтобы окисление поверхности было сведено к
минимуму, а поверхность оставалась относительно светлой.
3.2 Определения терминов, специфичных для настоящего стандарта:
3.2.1 способна—испытание не обязательно должно проводиться производителем материала. Однако если последующее испытание покупателем установит, что материал не соответствует этим требованиям, материал подлежит браковке.
4. Информация для заказа
4.1 В заказы на продукцию включается следующая информация:
4.1.1 Обозначение ASTM и год выпуска (например, B 68 – 95),
4.1.2 Номер меди по UNS (например, C10200),
4.1.3 Состояние (раздел 8),
4.1.4 Размеры, диаметр и толщина стенки (раздел 16),
4.1.5 Вид поставки: прямые отрезки или бухты,
4.1.6 Общая длина или количество штук каждого размера,
4.1.7 Общий вес каждого размера, и
4.1.8 Когда продукция закупается для агентств правительства США.
4.2 Доступны следующие опции, которые должны быть указаны при размещении заказа, если требуется:
4.2.1 Электромагнитное (вихретоковое) испытание,
4.2.2 Испытание на охрупчивание,
4.2.3 Испытание на раздачу,
4.2.4 Испытание на сплющивание,
4.2.5 Сертификация, и
4.2.6 Протокол заводских испытаний.
5. Общие требования
5.1 Следующие разделы Спецификации B 251 являются частью настоящей спецификации.
5.1.1 Терминология, общая,
5.1.2 Материалы и изготовление,
5.1.3 Качество изготовления, отделка и внешний вид,
5.1.4 Значимость числовых пределов,
5.1.5 Инспекция,
5.1.6 Браковка и повторное рассмотрение,
5.1.7 Сертификация,
5.1.8 Протоколы испытаний,
5.1.9 Упаковка и маркировка упаковки, и
5.1.10 Дополнительные требования.
5.2 Кроме того, когда раздел с идентичным названием тем, на которые ссылаются в 5.1, появляется в настоящей спецификации, такой раздел может содержать требования, которые заменяют требования, указанные в Спецификации B 251. В случае конфликта настоящая спецификация имеет преимущественную силу.
6. Материалы и изготовление
6.1 Материалы:
6.1.1 Материалом изготовления должны быть заготовки, прутки или трубка из меди Copper UNS No. C10200, C10300, C10800, C12000 или C12200 и должны быть такой доброкачественности, чтобы быть пригодными для переработки в описанные трубные изделия.
6.2 Изготовление:
6.2.1 Трубка должна изготавливаться такими процессами горячей или холодной обработки, чтобы получить однородную равномерную кованую структуру в готовом изделии. Трубка должна быть холоднотянутой до конечного размера и толщины стенки и должна подвергаться светлому отжигу для достижения указанного состояния.
7. Химический состав
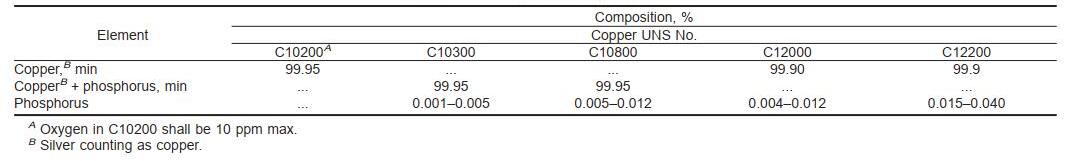
7.1 Материал должен соответствовать требованиям, предписанным в Таблице 1 для указанной меди.
7.2 Эти пределы спецификации не исключают наличия других элементов. Не запрещается устанавливать пределы для
неназванных элементов и требовать анализа по соглашению между производителем или поставщиком и покупателем.
8. Состояние (темпера)
8.1 Трубка поставляется в одном из двух отожжённых состояний следующим образом:
| Отожжённая (O) O50 O60 | Обозначение состояния (Светлый отжиг) (Мягкий отжиг) |
8.1.1 Состояния определены в Классификации B 601.
9. Размер зерна
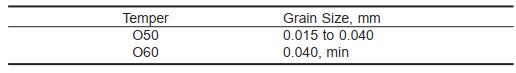
9.1 Трубка в состояниях O50 (светлый отжиг) и O60 (мягкий отжиг) должна соответствовать требованиям Таблицы 2.
10. Требования к механическим свойствам
10.1 Предел прочности при растяжении:
10.1.1 Трубка должна иметь минимальный предел прочности при растяжении 30 ksi при испытании в соответствии с Методами испытаний E 8.
10.2 Удлинение:
10.2.1 Удлинение трубки при растяжении должно быть минимум 40 % (расчётная длина 2 дюйма) при испытании в соответствии с
Методами испытаний E 8.
11. Требования к характеристикам
11.1 Испытание на раздачу:
11.1.1 Когда это указано в контракте или заказе на поставку, наружный диаметр поставляемой трубки должен быть способен раздаваться следующим образом при испытании в соответствии с Методом испытаний B 153.
| Наружный диаметр, дюймы3⁄4 и менее свыше 3⁄4 | Раздача, % 40 30 |
11.1.1.1 Раздатая трубка не должна показывать трещин или разрывов, видимых при визуальном осмотре без использования специального оборудования или усиления, за исключением корректирующих линз.
11.1.2 Испытание на сплющивание является альтернативным вариантом испытания на раздачу для отожжённой трубки диаметром более 4 дюймов.
11.2 Испытание на сплющивание:
11.2.1 Когда это указано в контракте или заказе на поставку, трубка должна быть способна сплющиваться в соответствии с методом, описанным в 21.2.6.1, и не должна содержать трещин или дефектов, видимых невооружённым глазом в сплющенном участке.
12. Микроскопическое исследование
12.1 Образцы меди Copper UNS Nos. C10200, C10300 и C12000 должны быть свободны от закиси меди, что определяется по Процедуре A Методов испытаний B 577. При поставке меди Copper UNS Nos. C10800 или C12200 исследование не требуется. В случае спора используется арбитражный метод в соответствии с Процедурой C Методов испытаний B 577.
13. Водородное охрупчивание
13.1 Образцы меди Copper UNS Nos. C10200, C12000 и C12200 должны быть способны пройти испытание на охрупчивание по
Процедуре B Методов испытаний B 577. Фактическое проведение этого испытания не является обязательным по условиям настоящей спецификации, если оно прямо не указано в информации для заказа. В случае спора используется арбитражный метод в соответствии с Процедурой C Методов испытаний B 577.
14. Неразрушающий контроль
14.1 По соглашению между производителем и покупателем каждая трубка наружным диаметром до 31⁄8 дюйма должна подвергаться электромагнитному (вихретоковому) испытанию. Для этого испытания трубка проверяется в окончательном тянутом или отожжённом состоянии, до сматывания или в прямых отрезках перед окончательным отжигом.
14.2 Электромагнитное (вихретоковое) испытание:
14.2.1 При проверке в соответствии с Практикой E 243 трубки, не активирующие сигнальное устройство испытательной установки,
считаются соответствующими требованиям испытания.
15. Закупки для правительственных агентств США
15.1 Когда контракт или заказ на поставку предусматривает закупку для агентства правительства США, поставляемые трубки должны соответствовать условиям, указанным в Дополнительных требованиях Спецификации B 251.
16. Размеры и допустимые отклонения
16.1 Размеры и допуски для продукции, охватываемой настоящей спецификацией, должны быть такими, как указано в следующих таблицах и соответствующих пунктах Спецификации B 251:
16.1.1 Допуск на толщину стенки—Таблица 1.
16.1.2 Допуски на диаметр—Таблица 3.
16.1.3 Допуски на длину—Таблицы 5 и 6.
16.1.4 Перпендикулярность реза—См. раздел «Перпендикулярность реза».
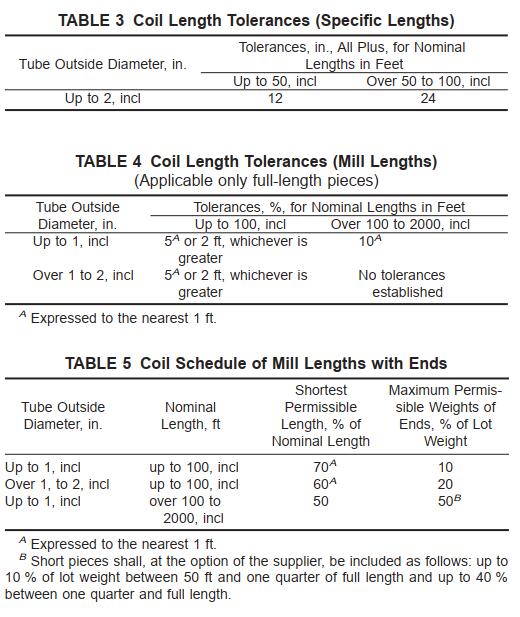
16.2 Бухты, допуски на длину—См. Таблицу 2, Таблицу 3, Таблицу 4 и Таблицу 5 настоящей спецификации.
17. Качество изготовления, отделка и внешний вид
17.1 Качество изготовления:
17.1.1 Поставляемая трубка должна быть чистой, свободной от грязи, окалины и других дефектов, но допустимы дефекты, не мешающие предполагаемому применению.
17.1.2 Трубка должна подвергаться светлому отжигу после последней операции волочения или, при необходимости, после сматывания.
17.2 Отделка и внешний вид:
17.2.1 Внутренняя и наружная поверхности трубки должны иметь типичный внешний вид светлоотожжённой меди.
18. Отбор проб
18.1 Размер партии, размер порции и отбор пробных порций должны быть следующими:
18.1.1 Размер партии—Размер партии должен составлять 10 000 фунтов или их долю.
18.1.2 Размер порции—Пробные порции должны отбираться как представительные для партии по следующей схеме:
| Количество штук в партии 1–50 51–200 201–1500 Свыше 1500 | Количество отбираемых пробных порций 1 2 3 0.2 % от общего количества штук в партии, но не более 10 штук |
18.1.2.1 В случае поставки трубки в бухтах из каждой выбранной для испытаний бухты вырезается отрезок, достаточный для всех необходимых испытаний. Оставшаяся часть выбранных бухт включается в отгрузку, и допустимое отклонение по длине таких бухт не применяется.
18.2 Химический состав:
18.2.1 Объединённая проба готовится из приблизительно равных навесок, взятых от пробных порций, и готовится в соответствии с Практикой E 255. Минимальная масса объединённой пробы должна составлять 150 г.
18.2.2 Производитель имеет право отбирать пробы в момент разливки отливок или из полуфабриката. Когда состав определён в процессе производства, отбор проб готовой продукции не требуется.
18.2.3 При отборе проб в момент разливки отливок берутся не менее двух проб: одна после начала и одна вблизи конца разливки для каждой группы отливок, заливаемых одновременно из одного источника расплавленного металла.
18.2.4 При отборе проб из полуфабриката берётся проба для представления каждых 10 000 фунтов или их доли, за исключением того, что не требуется более одной пробы на штуку.
19. Количество испытаний и повторные испытания
19.1 Испытания:
19.1.1 Химический состав—Определяется как среднее арифметическое результатов не менее двух повторных определений для каждого указанного элемента.
19.1.2 Прочность на растяжение, удлинение и размер зерна—Сообщаются как среднее результатов испытаний образцов, и каждый образец должен соответствовать требованиям спецификации.
19.1.3 Другие испытания—Для каждого из других испытаний должно быть подготовлено не менее двух образцов, и каждый должен соответствовать требованиям испытаний.
19.2 Повторное испытание:
19.2.1 Когда результаты испытаний, полученные покупателем, не соответствуют требованиям спецификации на продукцию, производитель или поставщик имеет право провести повторное испытание.
19.2.2 Повторное испытание проводится так, как указано в настоящей спецификации для первоначального испытания, за исключением количества образцов, которое должно быть вдвое больше обычно требуемого для испытания.
19.2.3 Результаты испытаний всех образцов должны соответствовать требованиям настоящей спецификации при повторном испытании, и несоблюдение является основанием для браковки партии.
20. Подготовка образцов
20.1 Химический состав:
20.1.1 Подготовка аналитических образцов для определения химического состава является ответственностью отчитывающейся лаборатории.
20.2 Размер зерна, микроскопическое исследование и водородное охрупчивание:
20.2.1 Образцы для испытаний готовятся в соответствии с Руководством E 3.
20.2.1.1 Поверхность образца должна приблизительно соответствовать радиальному продольному сечению трубки.
20.3 Испытание на растяжение и удлинение:
20.3.1 Образцы для испытаний должны быть полного сечения трубки и должны соответствовать требованиям, указанным в разделе «Образцы для труб» Методов испытаний E 8, если ограничения испытательной машины не исключают использование таких образцов.
20.3.2 Образцы для испытаний, соответствующие образцу № 1 на Фиг. 13 Методов испытаний E 8, допустимы для использования, когда образец полного сечения не может быть использован.
20.4 Испытание на раздачу (штифтом):
20.4.1 Образцы для испытаний готовятся в соответствии с Методом испытаний B 153.
20.5 Испытание на сплющивание:
20.5.1 Образцы для испытаний длиной 4 дюйма вырезаются с одного конца двух отрезков трубки. Специальная подготовка не требуется.
21. Методы испытаний
21.1 Химический анализ:
21.1.1 В случае разногласий химический состав определяется следующим образом:
Элемент Метод испытания
Медь E 53
Фосфор E 62
21.1.2 Метод(ы) испытаний для определения элемента(ов), требуемого(ых) по контракту или соглашению в заказе на поставку, определяются по соглашению между производителем или поставщиком и покупателем.
21.2 Поставляемые трубки должны соответствовать физическим и механическим свойствам и всем другим требованиям настоящей спецификации при испытании или проверке в соответствии со следующим соответствующим методом испытаний или практикой:
| Испытание | Метод испытаний или практика |
| Размер зерна | E 112 |
| Растяжение | E 8 |
| Удлинение Раздача (испытание штифтом) | E 8 B 153 |
| Микроскопическое исследование | B 577 |
| Процедура A | |
| Водородное охрупчивание | B 577 |
| Процедура B | |
| Испытание на сплющивание | Раздел 21.2.6 |
| Электромагнитный (вихретоковый) контроль | E 243 |
21.2.1 Размер зерна—В случае спора размер зерна определяется методом пересечений.
21.2.2 Предел прочности при растяжении—В случае спора предел прочности при растяжении определяется в соответствии с Методами испытаний E 8.
21.2.3 Микроскопическое исследование:
21.2.3.1 Следует соблюдать Процедуру A; однако в случае спора следует соблюдать Процедуру C Методов испытаний B 577.
21.2.4 Водородное охрупчивание:
21.2.4.1 Следует соблюдать Процедуру B; однако в случае спора следует соблюдать Процедуру C Методов испытаний B 577.
21.2.5 Электромагнитное (вихретоковое) испытание—Каждая трубка наружным диаметром до 31⁄8 дюйма включительно должна подвергаться вихретоковому испытанию. Испытание должно следовать процедурам Практики E 243. Трубки должны пропускаться через вихретоковую
испытательную установку, отрегулированную для предоставления информации о пригодности трубки для предполагаемого применения.
21.2.5.1 Используются стандарты либо глубины надреза, либо просверленного отверстия.
(a) Стандарты глубины надреза, округлённые до ближайших 0.001 дюйма, должны составлять 22 % толщины стенки. Допуск глубины надреза
должен составлять 60.0005 дюйма.
(b) Просверленные отверстия сверлятся радиально через стенку с использованием подходящего сверлильного кондуктора с втулкой для направления сверла, при этом следует соблюдать осторожность, чтобы избежать деформации трубки при сверлении. Диаметр просверленного отверстия должен соответствовать следующему и не должен отклоняться более чем на +0.001, -0.000 дюйма от указанного диаметра отверстия.
| Наружный диаметр трубки, дюймы | Диаметр просверленных отверстий, дюймы | Номер сверла |
| 1⁄4 до 3⁄4, включ. | 0.025 | 72 |
| Свыше 3⁄4 до 1, включ. | 0.031 | 68 |
| Свыше 1 до 11⁄4, включ. | 0.036 | 64 |
| Свыше 11⁄4 до 11⁄2, включ. | 0.042 | 58 |
| Свыше 11⁄2 до 13⁄4, включ. | 0.046 | 56 |
| Свыше 13⁄4 до 2, включ. | 0.052 | 55 |
21.2.5.2 Альтернативно, по выбору производителя, при использовании вихретоковых установок, нечувствительных к скорости, оснащённых возможностью выбора доли максимального сигнала дисбаланса, используются следующие максимальные сигналы дисбаланса:
| Стандартный размер трубки, дюймы | Максимальный процент |
| Величина сигнала дисбаланса 0.2 0.3 0.4 | До 3⁄8, включ.1⁄2 до 2, включ. Свыше 2 до 3, включ. |
21.2.5.3 Трубки, не активирующие сигнальное устройство вихретокового испытателя, считаются соответствующими требованиям этого испытания. Трубки с дефектами, указанными испытательной установкой, по выбору производителя, могут быть повторно проверены или повторно испытаны для определения, является ли дефект основанием для браковки. Сигналы, вызванные незначительными механическими повреждениями, загрязнением или влагой, не являются основанием для браковки трубок при условии, что размеры трубки остаются в пределах установленных допусков и трубка пригодна для предполагаемого применения.
21.2.6 Испытание на сплющивание:
21.2.6.1 Образец медленно сплющивается прессом так, чтобы калибр, установленный на три толщины стенки трубки, свободно проходил над сплющенным участком трубки.
22. Ключевые слова
22.1 светлый отжиг; медная трубка; бесшовная трубка; медная труба