1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт SAE предназначен для установления единых методов испытаний определённых типов углеродистых и легированных стальных трубок, перечисленных в 2.1.1. Указанные критерии испытаний и характеристик, применимые к каждой разновидности трубок, изложены в соответствующих спецификациях SAE J.
2. ССЫЛКИ
2.1 Применимые публикации
Следующие публикации являются частью настоящего информационного отчёта в указанном объёме. Применяется последнее издание каждой публикации.
2.1.1 Публикации SAE
Доступны в SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Тел: 877-606-7323 (в США и Канаде) или 724-776-4970 (за пределами США), www.sae.org.
SAE J356 Сварные низкоуглеродистые стальные трубки с контролируемым гратом, нормализованные для гибки, двойной развальцовки и отбортовки
SAE J518 Гидравлические фланцевые соединения труб, трубопроводов и шлангов, разъёмный фланец с четырьмя болтами
SAE J524 Бесшовные низкоуглеродистые стальные трубки, отожжённые для гибки и развальцовки
SAE J525 Сварные и холоднотянутые низкоуглеродистые стальные трубки, отожжённые для гибки и развальцовки
SAE J526 Сварные низкоуглеродистые стальные трубки
SAE J527 Паяные двухслойные низкоуглеродистые стальные трубки
SAE J533 Развальцовки для трубок
SAE J1065 Номинальные справочные рабочие давления для стальных гидравлических трубок
SAE J1453-1 Спецификация на соединители с уплотнением O-образным кольцом: Часть 1—Детали трубных соединений и общие требования к характеристикам и испытаниям
SAE J1453-2 Спецификация на соединители с уплотнением O-образным кольцом: Часть 2—Требования, размеры и испытания стальных муфт, штуцеров, вертлюгов, паяных втулок, заглушек и соединителей с метрическими штуцерными концами ISO 6149-2
SAE J1453-3 Спецификация на соединители с уплотнением O-образным кольцом: Часть 3—Требования, размеры и испытания стальных муфт, штуцеров, вертлюгов, паяных втулок, соединителей, заглушек и соединителей с дюймовыми штуцерными концами SAE J1926-2
SAE J2435 Сварные с контролируемым гратом, углеродистые стальные трубки SAE 1021, нормализованные для гибки, развальцовки и отбортовки
SAE J2467 Сварные и холоднотянутые, углеродистые стальные трубки SAE 1021, нормализованные для гибки и развальцовки
SAE J2592 Углеродистые стальные трубки общего назначения—Понимание неразрушающего контроля углеродистых стальных трубок
SAE J2613 Сварные с контролируемым гратом, высокопрочные низколегированные стальные гидравлические трубки, субкритически отожжённые для гибки, двойной развальцовки и гибки
SAE J2614 Сварные и холоднотянутые, высокопрочные низколегированные стальные гидравлические трубки, субкритически отожжённые для гибки и развальцовки
SAE J2832 Сварные с контролируемым гратом, высокопрочные (предел прочности 690 МПа) низколегированные стальные гидравлические трубки, отожжённые со снятием напряжений для гибки и двойной развальцовки
SAE J2833 Сварные и холоднотянутые, высокопрочные (предел прочности 690 МПа) низколегированные стальные гидравлические трубки, отожжённые со снятием напряжений для гибки и развальцовки
2.1.2 Публикации ASTM
Доступны в ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Тел: 610-832-9585, www.astm.org.
ASTM A 370 Стандартные методы и определения для механических испытаний стальной продукции
ASTM A 450/A 450M Стандартная спецификация на общие требования к углеродистым, ферритным легированным и аустенитным легированным стальным трубкам
ASTM E 8 Методы испытаний на растяжение металлических материалов
ASTM E 8M Методы испытаний на растяжение металлических материалов [метрические]
2.2 Связанные публикации
Следующие публикации приведены только для информационных целей и не являются обязательной частью настоящего документа.
2.2.1 Публикации SAE
Доступны в SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Тел: 877-606-7323 (в США и Канаде) или 724-776-4970 (за пределами США), www.sae.org.
SAE J514 Гидравлические трубные фитинги
SAE J1290 Автомобильная гидравлическая тормозная система—Метрические трубные соединения
SAE J2551 Рекомендуемые практики для применений металлических трубок-проводников жидкости
SAE J2593 Информационный отчёт по установке жидкостных проводников и соединителей
SAE J2658 Металлические трубные проводящие узлы для гидравлического привода и общего применения—Методы испытаний металлических трубных узлов гидравлического привода
2.2.2 Публикации ISO
Доступны в ANSI, 25 West 43rd Street, New York, NY 10036-8002, Тел: 212-642-4900, www.ansi.org.
ISO 2944 Гидравлические системы и компоненты—Номинальные давления
ISO 3304 Бесшовные прецизионные стальные трубы с гладкими концами—Технические условия поставки
ISO 3305 Сварные прецизионные стальные трубы с гладкими концами—Технические условия поставки
ISO 4397 Соединители и связанные компоненты—Номинальные наружные диаметры труб и номинальные внутренние диаметры шлангов
ISO 4399 Соединители и связанные компоненты—Номинальные давления
ISO 4406 Гидравлический привод—Рабочие жидкости—Метод кодирования уровня загрязнения твёрдыми частицами
ISO 5598 Гидравлические системы и компоненты—Словарь
ISO 6162-1 Гидравлический привод—Фланцевые соединители с разъёмными или цельными фланцевыми хомутами и метрическими или дюймовыми винтами—Часть 1: Фланцевые соединители для давлений от 3,5 МПа (35 бар) до 35 МПа (350 бар), DN 13 до DN 127
ISO 6162-2 Гидравлический привод—Фланцевые соединители с разъёмными или цельными фланцевыми хомутами и метрическими или дюймовыми винтами—Часть 2: Фланцевые соединители для давлений от 35 МПа (350 бар) до 40 МПа (400 бар), DN 13 до DN 51
ISO 6605 Испытания и процедуры испытаний
ISO 8434-1 Металлические трубные соединения для гидравлического привода и общего применения—Часть 1: 24° компрессионные соединители
ISO 8434-2 Металлические трубные соединения для гидравлического привода и общего применения—Часть 2: 37° развальцованные соединители
ISO 8434-3 Металлические трубные соединения для гидравлического привода и общего применения—Часть 3: Соединители с уплотнением O-образным кольцом
ISO 8434-4 Металлические трубные соединения для гидравлического привода и общего применения—Часть 4: 24° конические соединители с приварными ниппелями
ISO 10583 Методы испытаний трубных соединений
ISO 10763 Стальные трубы с гладкими концами, бесшовные и сварные—Размеры и номинальные рабочие давления
3. ПРОЦЕДУРЫ ИСПЫТАНИЙ
Если не указано иное, должны соблюдаться процедуры испытаний, описанные в текущем издании ASTM A 370 «Стандартные методы и определения для механических испытаний стальной продукции».
Однако в случае конфликта между спецификациями ASTM и описанными здесь настоящая спецификация SAE имеет преимущественную силу.
3.1 Периодичность испытаний
Существует множество факторов, которые могут влиять на требуемую периодичность этих испытаний, в том числе:
а. Размер трубки
б. Объём производственной партии
в. Тип производственного оборудования
г. Методы производства
д. Конечное применение
е. Материал
Поэтому установление типа и периодичности испытаний, которые будут давать трубки, соответствующие стандартам SAE, а также потребностям и требованиям пользователя, является обязанностью производителя и пользователя.
4. ИСПЫТАТЕЛЬНЫЕ ОБРАЗЦЫ
В соответствии с ASTM A 370 «Стандартные методы и определения для механических испытаний стальной продукции», испытательные образцы для механических испытаний должны быть гладкими на концах и без дефектов. Если какой-либо испытательный образец имеет заусенцы, дефекты или дефектную механическую обработку до испытания, он может быть отбракован, и может быть выбран другой образец. Испытательные образцы должны отбираться из трубок, которые не подвергались последующим операциям после изготовления по применимой спецификации. Все испытания должны проводиться при комнатной температуре.
5. ИСПЫТАНИЯ ХАРАКТЕРИСТИК
Испытания, перечисленные в этом разделе, выбираются и проводятся на основе соглашения между поставщиком и заказчиком.
5.1 Испытание на сплющивание
Испытательные образцы длиной приблизительно 75 мм не должны растрескиваться или показывать какие-либо дефекты при сплющивании между параллельными плитами до расстояния, равного трём толщинам стенки испытуемого сечения. Для сварных трубок сварной шов должен располагаться под углом 90° от направления приложенной силы. Поверхностные разрывы, возникающие из-за незначительных поверхностных дефектов, не должны
считаться основанием для отбраковки.
5.2 Испытание на обратное сплющивание
Испытательные образцы должны разрезаться продольно на 90° с каждой стороны шва. Сечение, содержащее шов, должно раскрываться и сплющиваться с расположением шва в точке максимального изгиба. Не должно быть признаков трещин, отслоения металла, непровара или нахлёстов, возникающих из-за контроля грата или удаления грата в шве.
5.3 Испытание на изгиб
Если требуется изгиб, заказчик должен указать подходящий метод испытания при закупке.
5.4 Испытание на раздачу
Испытательные образцы должны подвергаться раздаче на закалённой конической пробке с уклоном 0,1 к 1,0 до увеличения наружного диаметра на 25% без признаков растрескивания или дефектов.
5.5 Испытание на развальцовку
5.5.1 Развальцовки 37° и 45° по SAE J533
5.5.1.1 Двойная развальцовка—Метод A
Испытательные участки с торцами, обрезанными под прямым углом и зачищенными от заусенцев, должны выдерживать двойную развальцовку на одном конце до размеров, показанных в SAE J533. Испытательный участок должен надёжно и соосно удерживаться в матрице, а пуансон при опускании должен направляться параллельно оси трубки. Развальцовка, показанная на Фиг. 1, не должна иметь признаков растрескивания или дефектов.
FIGURE 1 – ТРУБКА С ДВОЙНОЙ РАЗВАЛЬЦОВКОЙ 37° – МЕТОД A
(СМ. SAE J533)
5.5.1.2 Двойная развальцовка—Метод B
Испытательные участки с торцами, обрезанными под прямым углом и зачищенными от заусенцев, должны выдерживать одинарную развальцовку на одном конце до размеров, показанных в SAE J533. Испытательный участок должен надёжно и соосно удерживаться в матрице, а пуансон при опускании должен направляться параллельно оси трубки. Развальцовка, показанная на Фиг. 2, не должна иметь признаков растрескивания или дефектов, за исключением расхождения наружного нахлёсточного соединения, допустимого при условии, что оно не превышает 3,1 мм по длине и ограничено только наружной толщиной.
FIGURE 2 – ДВУХСЛОЙНАЯ ТРУБКА С ДВОЙНОЙ РАЗВАЛЬЦОВКОЙ 37° – МЕТОД B
(СМ. SAE J533)
5.5.1.3 Одинарная развальцовка
Испытательные участки с торцами, обрезанными под прямым углом и зачищенными от заусенцев, должны выдерживать одинарную развальцовку на одном конце до размеров, показанных в SAE J533. Испытательный участок должен надёжно и соосно удерживаться в матрице, а пуансон при опускании должен направляться параллельно оси трубки. Развальцовка, показанная на Фиг. 3, не должна иметь признаков растрескивания или дефектов.
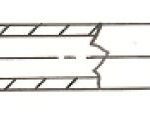
FIGURE 3 – ТРУБКА С ОДИНАРНОЙ РАЗВАЛЬЦОВКОЙ 37°
(СМ. SAE J533)
5.5.2 Развальцовки ORFS по SAE J1453 и SAE J518
5.5.2.1 Двойная развальцовка
Испытательные участки с торцами, обрезанными под прямым углом и зачищенными от заусенцев, должны выдерживать двойную развальцовку на одном конце до размеров, показанных для развальцовок SAE J1453 и SAE J518. Испытательный участок должен надёжно и соосно удерживаться в матрице, а пуансон при опускании должен направляться параллельно оси трубки. Развальцовка, показанная на Фиг. 4, не должна иметь признаков растрескивания или дефектов.
FIGURE 4 – КОНЕЦ ТРУБКИ С ДВОЙНОЙ РАЗВАЛЬЦОВКОЙ ORFS
(СМ. РАЗВАЛЬЦОВКИ SAE J1453 И SAE J518)
5.5.2.2 Одинарная развальцовка
Испытательные участки с торцами, обрезанными под прямым углом и зачищенными от заусенцев, должны выдерживать одинарную развальцовку на одном конце до размеров, показанных для развальцовок SAE J1453 и SAE J518. Испытательный участок должен надёжно и соосно удерживаться в матрице, а пуансон при опускании должен направляться параллельно оси трубки. Развальцовка, показанная на Фиг. 5, не должна иметь признаков растрескивания или дефектов.
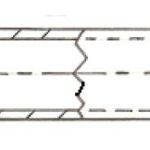
FIGURE 5 – КОНЕЦ ТРУБКИ С ОДИНАРНОЙ РАЗВАЛЬЦОВКОЙ ORFS
(СМ. РАЗВАЛЬЦОВКИ SAE J1453 И SAE J518)
5.6 Испытание на твёрдость
Испытания на твёрдость должны проводиться на внутренней поверхности испытательных образцов. Это испытание не требуется для трубок с номинальной стенкой толщиной менее 1,7 мм. Такие трубки должны соответствовать всем остальным механическим свойствам и требованиям к характеристикам.
5.7 Растяжение
Должны соблюдаться процедуры испытаний, описанные в текущем издании ASTM E 8—Методы испытаний на растяжение металлических материалов или ASTM E 8M—Методы испытаний на растяжение металлических материалов [метрические].
5.8 Испытание на удлинение
Если процент удлинения испытательного образца меньше указанного в применимой спецификации на трубку и/или любая часть излома находится на расстоянии более 19 мм от центра расчётной длины, как указано отметками на образце до испытания, допускается повторное испытание.
5.9 Испытание контрольным давлением
При необходимости трубка должна испытываться гидростатически на двукратное значение расчётного справочного рабочего давления 4:1. Это испытание контрольным давлением создаёт в материале соответствующий уровень напряжений для определения способности трубки работать в пределах её упругих свойств. Не должно быть признаков разрушения, и испытанный образец должен сохранять размеры. Испытательные давления должны определяться по следующей производной формулы SAE J1065 «Справочные рабочие давления для стальных гидравлических трубок»:
Давление разрыва – Pb = Rm,min * In (D/d) (Ур. 1)
Контрольное давление −Pp = Pb/2 (Ур. 2)
где:
Pb — номинальное статическое справочное давление разрыва в МПа (мегапаскалях)
Pp — номинальное справочное контрольное давление в МПа (мегапаскалях)
Rm, min — минимальный предел прочности при растяжении
In — натуральный логарифм, также обозначаемый как log e
D — номинальный наружный диаметр трубки
d — номинальный внутренний диаметр трубки
Ни одна трубка не должна испытываться при гидростатическом давлении свыше 35 МПа, если иное не указано и не согласовано поставщиком и заказчиком.
ПРИМЕЧАНИЕ: Эти формулы и производные номинальные справочные контрольные давления применимы только к трубкам, предназначенным для гидравлических применений, все из которых имеют соотношение минимального предела текучести к минимальному пределу прочности не менее 50%. При расчёте номинальных справочных контрольных давлений для материалов трубок, где это соотношение падает ниже 50%, следует использовать формулу, указанную в SAE J1065 «Номинальные давления для гидравлических трубок и фитингов», «Приложение A».
5.10 Неразрушающее электронное испытание
Вместо гидростатического испытания, при взаимном согласии покупателя и производителя, все трубки должны испытываться пропусканием через неразрушающий электронный контроль (такой как вихретоковый, контроль утечки магнитного потока или ультразвуковой), способный выявлять дефекты, которые могли бы помешать трубке пройти гидростатическое испытание контрольным давлением. Трубки должны соответствовать требованиям, указанным в ASTM A 450/A 450M «Стандартная спецификация на общие требования к углеродистым, ферритным легированным и аустенитным легированным стальным трубкам», пункт 24.10 «Оценка дефектов». См. SAE J2592 «Углеродистые стальные трубки общего назначения—Понимание неразрушающего контроля углеродистых стальных трубок» для информации о различных типах и применениях неразрушающего электронного контроля трубок.