0. ПРЕДИСЛОВИЕ
0.1 Настоящий индийский стандарт был принят Индийским институтом стандартов 15 июля 1976 года после того, как проект, подготовленный Секционным комитетом по стальным трубам, трубопроводам и фитингам, был одобрен Советом по конструкциям и металлам.
0.2 Долгое время существовала потребность в меднопаяных стальных трубках, используемых особенно в автомобильной, холодильной и плитной промышленности для топливных магистралей, тормозных магистралей, масляных магистралей и в нагревательных и охлаждающих агрегатах. Предполагается, что настоящий стандарт даст необходимые указания промышленности и пользователям.
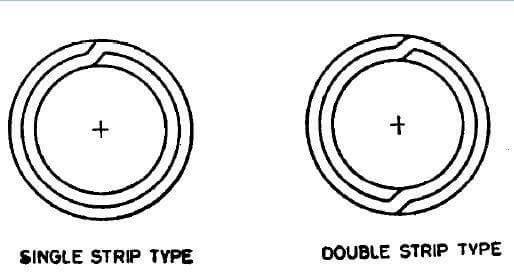
0.3 При подготовке настоящего стандарта была использована помощь стандарта ASTM: A 254-1970 «Спецификация на меднопаяные стальные трубки», выпущенного Американским обществом по испытанию материалов.
0.4 Для целей определения соответствия конкретному требованию настоящего стандарта окончательное значение, наблюдаемое или рассчитанное, выражающее результат испытания или анализа, должно округляться в соответствии с IS: 2-1960*. Количество значимых разрядов, сохраняемых в округлённом значении, должно быть таким же, как у указанного значения в настоящем стандарте.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
1.1 Настоящий стандарт охватывает два класса меднопаяных стальных трубок, пригодных для общего машиностроения, особенно в автомобильной, холодильной и плитной промышленности для топливных магистралей, тормозных магистралей, масляных магистралей, нагревательных и охлаждающих агрегатов и т.д.
2. ПОСТАВКА МАТЕРИАЛА 2.1 Общие требования, относящиеся к поставке меднопаяных стальных трубок, должны соответствовать IS: 1387-1967.
3. ПРОИЗВОДСТВО
3.1 Сталь должна быть алюминиево-раскислённой, кипящей или с крышкой (capped) и должна изготавливаться мартеновским, электросталеплавильным, кислородно-конвертерным или комбинированным процессами.
3.2 Трубки должны изготавливаться прокаткой электролитически омеднённой стальной ленты в форме трубок с последующей пайкой в восстановительной атмосфере.
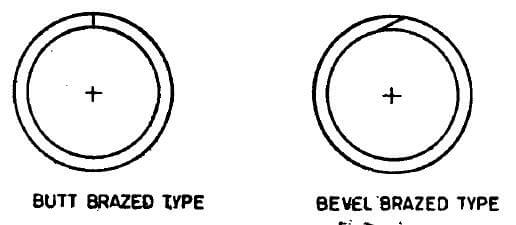
3.3 Паяные трубки класса 1 должны иметь конструкцию, показанную на Фиг. 1.
3.4 Паяные трубки класса 2 должны иметь конструкцию, показанную на Фиг. 2.
4. ХИМИЧЕСКИЕ ТРЕБОВАНИЯ
4.1 Сталь при анализе в соответствии с соответствующими частями IS: 228 должна соответствовать следующим требованиям:
| Элемент | Процент, макс. |
|---|---|
| Углерод | 0.10 |
| Марганец | 0.50 |
| Фосфор | 0.035 |
| Сера | 0.035 |
4.2 Каждая плавка должна анализироваться производителем стали для определения процентного содержания элементов, указанных в 4.1. Определённый таким образом химический состав должен сообщаться покупателю стали или его представителю и должен соответствовать указанным требованиям.
5. МЕХАНИЧЕСКИЕ ТРЕБОВАНИЯ
5.1 Испытание на растяжение — образцы должны отбираться от концов трубок (до холодной обработки) и испытываться в соответствии с IS: 1894-19727 и должны удовлетворять следующим требованиям:
| Предел прочности при растяжении | 290 Н/мм2, мин. |
| Предел текучести | Н/мм2, мин. |
| Удлинение на расчётной длине 65 мм | Н/мм2, мин. |
5.2 Испытание на сплющивание — испытание должно проводиться в соответствии с IS: 2328-1963:. Кольцо длиной не менее 65 мм, отрезанное от одного конца каждой выбранной трубки, при сплющивании в холодном состоянии между двумя параллельными плоскими поверхностями не должно показывать трещин или дефектов до соприкосновения внутренних стенок. В случае трубок класса 2 шов должен располагаться так, чтобы при сплющивании воспринимать максимальную деформацию.
5.3 Испытание на раздачу — проводится в соответствии с IS: 2335-19635. Участок трубки длиной приблизительно 50 мм должен выдерживать раздачу на конической оправке или конусе с углом при вершине 30″ до увеличения наружного диаметра на раздаваемом конце на 20 процентов без растрескивания или иных дефектов. Перед испытанием на раздачу трубки должны быть отрезаны, кромки заовалены и зачищены от заусенцев. Трубка и конус должны оставаться соосными во время испытаний на раздачу.
5.4 Испытание на изгиб — испытание должно проводиться в соответствии с IS: 2329-1963*. Выбранная для испытания трубка должна выдерживать изгиб вокруг цилиндрической оправки на 360″, при этом линия шва должна находиться под 90° к плоскости изгиба. Диаметр оправки должен быть равен шести наружным диаметрам. Образец должен выдерживать это испытание без заломов, растрескивания или других дефектов.
5.5 Испытание на изгиб со сдвигом — если отрезанный кусок трубки, согнутый вручную в форме шпильки (шов на внутренней стороне), срезается обратным изгибом при радиусе изгиба в направлении, перпендикулярном оси изгиба, то стенки трубки не должны разъединяться, и шов не должен растрескиваться.
5.6 Неразрушающий контроль — трубки должны на 100 процентов проверяться на дефекты пайки и поверхности неразрушающим контролем в процессе производства (см. IS: 4853-19687 и IS: 7343-1974:).
6. ГИДРАВЛИЧЕСКОЕ ИСПЫТАНИЕ
6.1 Каждая трубка должна выдерживать гидравлическое испытание в течение 5 секунд без признаков разрушения при давлении, рассчитанном по следующему уравнению:
P=2St/D
где
P = гидравлическое давление в Н/мм2;
S = допускаемое напряжение материала, а именно:
110 Н/мм? для класса I
45 Н/мм2 для класса II;
t = толщина стенки трубки в мм; и
D = наружный диаметр трубки в мм.
7. ЧИСТОТА ВНУТРЕННЕЙ ПОВЕРХНОСТИ
7.1 Когда это указано покупателем, трубки для определённых применений, таких как холодильные конденсаторы, должны соответствовать следующим требованиям к внутренней чистоте.
7.1.1 Когда участок трубки промывается изнутри редистиллированным хлороформом или редистиллированным трихлорэтиленом, остаток после выпаривания растворителя не должен превышать 0,194 г/м* внутренней поверхности. Для проведения испытания пропустите 100 мл растворителя через трубку и соберите. Общая длина испытываемой трубки должна быть не менее 12,2 м, хотя эта общая длина может быть получена промывкой нескольких отдельных участков с последовательным пропусканием одного и того же растворителя через каждый из них. Выпарите растворитель на паровой или горячей водяной бане и высушите при 110°C до полного удаления паров.
7.2 Для поддержания этого уровня чистоты при отгрузке, обработке и хранении покупатель может потребовать от производителя герметизации концов трубок колпачками или заглушками.
8. ДОПУСКИ НА РАЗМЕРЫ
8.1 Трубки должны соответствовать допустимым отклонениям размеров, указанным ниже:
| Наружный диаметр | |
| Ниже 4.8 мм | ±0.05 мм |
| От 4.8 мм до 9.5 мм включительно | ±0.08 мм |
| Свыше 9.5 мм до 15.9 мм включительно | ±0.10 мм |
| Толщина стенки | |
| От 0.50 мм до 0.76 мм включительно | ±0.08 мм |
| Свыше 0.76 мм до 1.25 мм включительно | ±0.09 мм |
| Длина | |
| До 0.5 м включительно | ±0.75 мм |
| Свыше 0.5 м до 1.0 м включительно | ±1.5 мм |
| Свыше 1.0 м до 2.0 м включительно | ±3.0 мм |
| Свыше 2.0 м до 3.0 м включительно | ±6.0 мм |
| Свыше 3.0 м | +25.0 мм -0.0 мм |
9. КАЧЕСТВО ИЗГОТОВЛЕНИЯ
9.1 Готовые трубки должны быть чистыми, гладкими и круглыми, как внутри, так и снаружи, и должны быть свободны от ржавчины, окалины и дефектов, ухудшающих обработку и эксплуатационную пригодность. Готовые трубки должны быть достаточно прямолинейными.
10. ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ
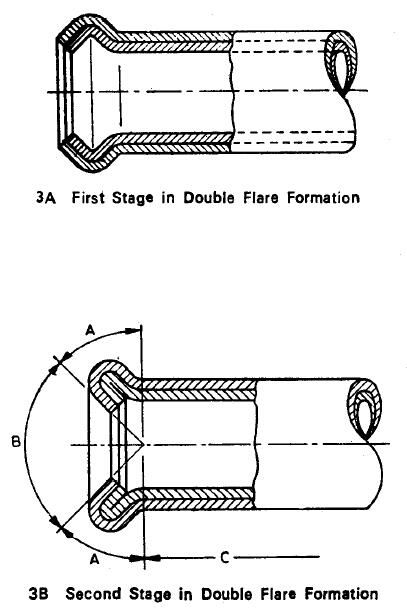
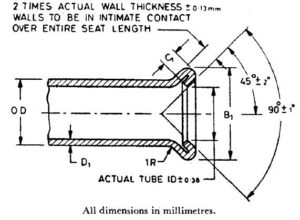
10.1 Испытание на развальцовку — трубки класса 1 должны выдерживать двойную развальцовку до размеров, показанных в Таблицах 1 и 2. Двойная развальцовка должна выполняться на квадратных, зачищенных от заусенцев концах трубок с использованием ручного инструмента или механического пресса в два этапа. На первом этапе инструмент формирует утолщение (см. Фиг. 3A), а на втором этапе другой инструмент придаёт окончательную форму (см. Фиг. 3B).
Трубки не должны раскалываться по стенке на большем диаметре развальцовки. Разделение наружного нахлёсточного соединения допускается на развальцованном конце трубки только в зоне A (см. Фиг. 3). Это разделение не должно превышать 3,0 мм по длине и должно ограничиваться только наружной толщиной. Разделение шва не допускается в следующих зонах:
a) Зона B (посадочное место развальцовки, определяемое как поверхность внутри угла 90°): коническая поверхность должна быть гладкой и свободной от трещин или других неровностей, которые могли бы вызвать утечки после сборки.
b) Зона C (поверхность за пределами длины двойной толщины, растрескавшейся от развальцовки).
| НОМИНАЛЬНЫЙ НАРУЖНЫЙ ДИАМЕТР | ДИАМЕТР ДВОЙНОЙ РАЗВАЛЬЦОВКИ, B1 | ДЛИНА ОБЖИМА C1, мин. | Толщина стенки D1 , макс. | |
| Макс. | Мин. | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8.7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
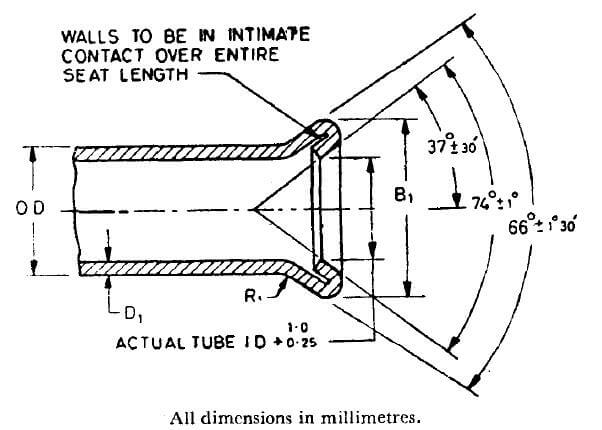
| НОМИНАЛЬНЫЙ НАРУЖНЫЙ ДИАМЕТР | ДИАМЕТР ДВОЙНОЙ РАЗВАЛЬЦОВКИ, B1 | ДЛИНА ОБЖИМА C1, мин. | Толщина стенки D1 , макс. | |
| Макс. | Мин. | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 Наружное покрытие — наружная поверхность трубок должна иметь покрытие горячего цинкования из свинцово-оловянного сплава или электролитическое цинковое покрытие по указанию покупателя. Масса и другие требования к покрытию должны согласовываться между производителем и покупателем.
10.3 Обработка концов — когда это указано покупателем, готовые трубки должны иметь гладкие концы без заусенцев.
11. МАРКИРОВКА
11.1 Следующая информация должна быть указана на бирке или ярлыке, надёжно прикреплённом к связкам или ящикам, в которых отгружаются трубки:
a) наименование или товарный знак производителя,
b) размер, и
c) класс трубок.
11.1.1 Трубки также могут маркироваться знаком сертификации ISI.
ПРИМЕЧАНИЕ — Использование знака сертификации ISI регулируется положениями Закона Индийского института стандартов (знаки сертификации) и правил и положений, принятых в соответствии с ним. Знак ISI на изделиях, охваченных индийским стандартом, подтверждает, что они произведены в соответствии с требованиями этого стандарта в рамках чётко определённой системы инспекции, испытаний и контроля качества, которая разработана и контролируется ISI и эксплуатируется производителем. Изделия со знаком ISI также постоянно проверяются ISI на соответствие этому стандарту в качестве дополнительной гарантии. Подробности условий, на которых лицензия на использование знака сертификации ISI может быть предоставлена производителям или переработчикам, можно получить в Индийском институте стандартов.
12. ИНФОРМАЦИЯ, ПРЕДОСТАВЛЯЕМАЯ ПОКУПАТЕЛЕМ
12.1 Покупатель должен указать в своём запросе или заказе:
a) размер (наружный диаметр, толщину стенки и длину трубок);
b) требуемый класс трубки;
c) чистоту внутренней поверхности, если требуется;
d) наружное покрытие, если требуется; и
e) особые требования, если таковые имеются.