Настоящий стандарт издаётся под фиксированным обозначением A 254; число, непосредственно следующее за обозначением, указывает год первоначального принятия или, в случае пересмотра, год последнего пересмотра. Число в скобках указывает год последнего подтверждения. Надстрочный символ эпсилон (e) указывает на редакционное изменение после последнего пересмотра или подтверждения.
1. Область применения
1.1 Настоящая спецификация распространяется на двухслойные паяные медью стальные трубки, пригодные для общего инженерного применения, особенно в автомобильной, холодильной промышленности и производстве печей для топливных магистралей, тормозных магистралей, маслопроводов, отопительных и охлаждающих агрегатов и т.п.
1.2 Значения, указанные в дюйм-фунтовых единицах, считаются стандартными.
2. Ссылочные документы
2.1 Стандарты ASTM:
A 370 Методы и определения испытаний механических свойств стальной продукции2
E 30 Методы химического анализа стали, чугуна, мартеновского железа и кованого железа3
E 59 Практика отбора проб стали и железа для определения химического состава
2.2 Стандарт Общества автомобильных инженеров (SAE):
J 533 Развальцовки для трубок
3. Информация для заказа
3.1 Заказы на материал по настоящей спецификации должны включать следующее, по мере необходимости для адекватного описания требуемого материала:
3.1.1 Количество (футы, метры),
3.1.2 Наименование материала (паяные медью стальные трубки),
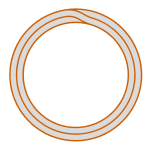
3.1.3 Тип, при необходимости (см. Фиг. 1) (обычно тип не указывается),
3.1.4 Размер (наружный диаметр и толщина стенки; обычно внутренний диаметр не следует указывать),
3.1.5 Длина (конкретная или случайная),
3.1.6 Чистота внутренней поверхности, где требуется (см. Раздел 8),
3.1.7 Наружное покрытие, где требуется (см. Раздел 7 и Дополнительное требование S2), и
3.1.8 Особые или дополнительные требования или исключения из спецификации.
4. Производство
4.1 Сталь может быть изготовлена любым процессом.
4.2 Если покупателем требуется конкретный вид плавки, это должно быть указано в заказе на закупку.
4.3 Первичная плавка может включать отдельную дегазацию или рафинирование и может сопровождаться вторичной плавкой, такой как электрошлаковый переплав или вакуумно-дуговой переплав. Если применяется вторичная плавка, плавка определяется как все слитки, переплавленные из одной первичной плавки.
4.4 Сталь может отливаться в слитки или непрерывной разливкой. При последовательной непрерывной разливке сталей разных марок требуется идентификация образующегося переходного материала. Производитель должен удалить переходный материал установленной процедурой, которая надёжно разделяет марки.
4.5 Трубки должны изготавливаться путём прокатки стальной ленты в форму трубки с последующей медной пайкой в восстановительной атмосфере.
4.6 Трубки должны быть сконструированы, как показано на Фиг. 1.
4.7 Трубки должны быть надлежащим образом испытаны после пайки производителем для обеспечения отсутствия утечек и опасных дефектов.
5. Химический состав
5.1 Сталь должна соответствовать требованиям к химическому составу, указанным в Таблице 1.
ТАБЛИЦА 1 Химические требования
| Элемент | Содержание, % |
|---|---|
| Углерод | 0.05-0.15 |
| Марганец | 0.27-0.63 |
| Фосфор, макс. | 0.035 |
| Сера, макс. | 0.035 |
5.2 Анализ плавки —Анализ каждой плавки стали должен проводиться производителем стали для определения процентного содержания указанных элементов. Если применяются процессы вторичной плавки, анализ плавки должен быть получен из одного переплавленного слитка или продукта одного переплавленного слитка каждой первичной плавки. Определённый таким образом химический состав или состав, определённый анализом продукции, проведённым производителем трубной продукции, должен соответствовать указанным требованиям.
5.3 Анализ продукции —Трубки такого качества обычно производятся из кипящей или полуспокойной стали, которая характеризуется неоднородностью химического состава. По этой причине отбраковка по анализу продукции нецелесообразна, если явно не указано неправильное применение.
5.4 Методы анализа —Для арбитражных целей должны использоваться методы, описанные в Методах испытаний E 30. Должна учитываться надлежащая поправка на наличие медного припоя.
5.5 Образцы для анализа продукции —За исключением спектрографического анализа, образцы должны отбираться в соответствии с Практикой E 59.
6. Механические требования
6.1 Испытание на растяжение—Свойства трубки при растяжении в состоянии поставки (до холодной обработки) должны соответствовать требованиям, указанным в Таблице 2.
6.1.1 Образцы и требуемые испытания на растяжение должны выполняться в соответствии с Методами и определениями испытаний A 370.
6.1.2 Образцы должны испытываться при комнатной температуре.
6.1.3 Испытательные образцы должны отбираться с концов готовых трубок до высадки, обжатия, раздачи или других операций формовки или резки по длине. Они должны быть гладкими на концах и без заусенцев и дефектов.
6.1.4 Если какой-либо испытательный образец имеет дефекты или дефектную механическую обработку, он может быть отбракован, и вместо него подставляется другой образец.
6.1.5 Предел текучести определяется как напряжение, соответствующее постоянному смещению 0,2% расчётной длины образца или общей деформации 0,5% расчётной длины под нагрузкой.
6.1.6 Если процент удлинения какого-либо испытательного образца меньше указанного и любая часть излома находится на расстоянии более 3⁄4 дюйма (19,0 мм) от центра расчётной длины, как указано отметками на образце перед испытанием, допускается повторное испытание.
ТАБЛИЦА 2 Требования к растяжению
| Свойство | Требование |
|---|---|
| Предел прочности при растяжении, мин., psi (МПа) | 42 000 (290) |
| Предел текучести, мин., psi (МПа) | 25 000 (172) |
| Удлинение на 2 дюйма (50,8 мм), мин., % | 25 |
6.2 Испытание на сплющивание—Участок трубки длиной не менее 21⁄2 дюйма (64 мм) должен выдерживать сплющивание между параллельными плитами до соприкосновения внутренних стенок без растрескивания или других дефектов.
6.3 Испытание на раздачу—Участок трубки длиной приблизительно 4 дюйма (100 мм) должен выдерживать раздачу на конической оправке с уклоном 1:10 до увеличения наружного диаметра на раздаваемом конце на 20% без растрескивания или других дефектов. (Перед испытанием на раздачу трубка должна быть отрезана под прямым углом, кромка заовалена и зачищена от заусенцев. Она должна надёжно и соосно удерживаться в матрице, а пуансон должен направляться по оси трубки.)
6.4 Испытание на изгиб—Готовая трубка должна выдерживать изгиб по радиусу осевой линии, равному трём наружным диаметрам трубки, без заломов, растрескивания или образования других дефектов при использовании надлежащих гибочных приспособлений.
6.5 Испытания на герметичность под давлением—Каждая трубка должна выдерживать без разрыва или утечки одно из следующих контрольных испытаний:
6.5.1 Внутреннее гидростатическое давление, достаточное для создания в материале минимального напряжения волокна 16 000 psi (110 МПа). Гидростатическое давление определяется по следующей
формуле:
P 5 2St/D
где:
P = гидростатическое давление, psi (или МПа),
S = допустимое напряжение волокна, 16 000 psi (110 МПа),
t = фактическая толщина стенки трубки, дюйм (или мм), и
D = фактический наружный диаметр трубки, дюйм (или мм).
6.5.2 Давление воздуха под водой между 225 и 250 psi (1,55 и 1,73 МПа).
7. Покрытие
7.1 Трубки могут поставляться с медным покрытием на внутренней и наружной поверхностях по усмотрению производителя.
8. Чистота внутренней поверхности
8.1 Когда чистота внутренней поверхности указана покупателем, трубки для определённых применений, таких как холодильные конденсаторы, должны соответствовать следующему требованию к внутренней чистоте:
8.1.1 Когда участок трубки промывается изнутри перегнанным хлороформом или перегнанным 1,1,1-трихлорэтаном, остаток после выпаривания растворителя не должен превышать 1,25×10⁻⁴ г/дюйм.2 (0,194 г/м2) внутренней поверхности. Для проведения испытания пропустите через трубку 100 мл растворителя и соберите его. Общая длина испытуемой трубки не должна быть менее 40 футов (12 м), хотя эта общая длина может быть получена промывкой нескольких отдельных отрезков и последовательным пропусканием одного и того же растворителя через каждый из них. Выпарите растворитель на паровой или водяной бане и высушите при 110°C (230°F) до полного удаления паров.
8.2 Для поддержания этого уровня чистоты при отгрузке, погрузочно-разгрузочных работах и хранении покупатель может запросить, чтобы производитель загерметизировал концы трубок колпачками или заглушками.
9. Допуски на размеры
9.1 Трубки должны соответствовать допустимым отклонениям, указанным в Таблице 3, Таблице 4 и Таблице 5.
10. Качество изготовления, отделка и внешний вид
10.1 Готовые трубки должны быть чистыми, гладкими и круглыми как внутри, так и снаружи, и не иметь ржавчины, окалины и дефектов, ухудшающих обработку и эксплуатационную пригодность. Готовые трубки должны быть достаточно прямолинейными.
ТАБЛИЦА 3 Требования к наружному диаметру
| Указанный наружный диаметр, дюйм (мм) | Отклонения, дюйм (мм) |
|---|---|
| Плюс или минус | |
| Менее 3⁄16 (4,76) | 0.002 (0.051) |
| 3⁄16 (4,76) до 3⁄8 (9,53) | 0.003 (0.076) |
| 7⁄16 (11,1) до 5⁄8 (15,9) | 0.004 (0.102) |
ТАБЛИЦА 4 Требования к толщине стенки
| Указанная толщина стенки, дюйм (мм) | Отклонения, дюйм (мм) |
|---|---|
| Плюс или минус | |
| 0.020 (0,51) до 0.030 (0,76) | 0.003 (0.08) |
| 0.031 (0,79) до 0.049 (1,24) | 0.0035 (0.09) |
ТАБЛИЦА 5 Требования к длине
| Указанная длина отрезка, дюйм (м) | Отклонения, дюйм (мм) |
|---|---|
| 18 (0,46) и менее | ±0.03 (±0.76) |
| Свыше 18 (0,46) до 40 (1,02) | ±0.06 (±1.52) |
| Свыше 40 (1,02) до 80 (2,03) | ±0.12 (±3.05) |
| Свыше 80 (2,03) до 120 (3,05) | ±0.25 (±6.35) |
| Свыше 120 (3,05) | +1.00 (+25,4), −0.0 |
11. Повторные испытания
11.1 Если результаты механических испытаний какой-либо группы или партии не соответствуют требованиям, указанным в отдельной спецификации, могут быть проведены повторные испытания на дополнительных трубках в двойном количестве от исходного из той же группы или партии, каждая из которых должна соответствовать указанным требованиям.
12. Повторная обработка
12.1 Если отдельные трубки или трубки, отобранные для представления какой-либо группы или партии, не соответствуют требованиям испытаний, отдельные трубки или представленная группа или партия могут быть подвергнуты повторной обработке и повторно представлены на испытание. Допускается не более двух повторных термических обработок.
13. Инспекция
13.1 Инспектор, представляющий покупателя, должен иметь доступ в любое время, пока выполняется работа по контракту покупателя, во все части заводов производителя, которые касаются производства заказанного материала. Производитель должен предоставить инспектору все разумные возможности, чтобы убедить его в том, что материал поставляется в соответствии с настоящей спецификацией. Все требуемые испытания и инспекции должны проводиться в месте производства до отгрузки, если не указано иное, и должны проводиться так, чтобы без необходимости не мешать работе заводов.
14. Отбраковка
14.1 Каждый отрезок трубки, полученный от производителя, может быть осмотрен покупателем, и если он не соответствует требованиям спецификации на основе метода осмотра и испытаний, изложенного в спецификации, трубка может быть отбракована, и производитель должен быть уведомлён. Урегулирование отбракованных трубок должно быть предметом соглашения между производителем и покупателем.
14.2 Материал, который выходит из строя в любой из операций формовки или в процессе установки и признан дефектным, должен быть отложен, и производитель должен быть уведомлён для совместной оценки пригодности материала. Урегулирование такого материала должно быть предметом соглашения.
15. Сертификация
15.1 По запросу в заказе покупателя уполномоченным сотрудником или представителем производителя должен быть предоставлен покупателю протокол испытаний, подписанный им, с указанием спецификации и года принятия и марки, результатов химического анализа, испытаний на твёрдость и растяжение, когда они указаны, и других испытаний, которые могут быть указаны покупателем в письменной форме.
16. Маркировка продукции
16.1 Номер спецификации (маркировка не должна включать год принятия спецификации), название или марка производителя и размер трубки или номер детали должны быть нанесены на бирку или этикетку, надёжно прикреплённую к пучкам или коробкам, в которых трубки отгружаются.
16.2 Штриховое кодирование —В дополнение к требованиям 16.1 штриховое кодирование допустимо как дополнительный метод идентификации. Покупатель может указать в заказе конкретную систему штрихового кодирования.
ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ
Одно или несколько из следующих дополнительных требований применяются только тогда, когда они указаны покупателем в запросе, контракте или заказе. Детали этих дополнительных требований должны быть согласованы производителем и покупателем.
S1. Испытание на развальцовку
S1.1 Паяные трубки должны выдерживать двойную развальцовку до размеров, показанных в стандарте SAE J 533, без растрескивания стенки по большему диаметру развальцовки. Расхождение наружного нахлёсточного соединения допускается на развальцованном конце трубки только в Зоне А (см. Фиг. S1.1). Это расхождение не должно превышать 0,12 дюйма (3,0 мм) по длине и должно ограничиваться только наружной толщиной. Расхождение шва не допускается в следующих зонах:
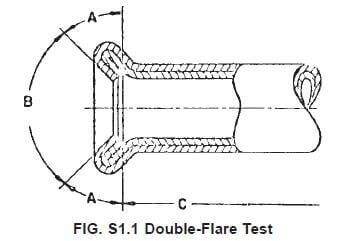
S1.1.1 Зона B (посадочная поверхность развальцовки, определяемая как поверхность в пределах угла 90°); коническая поверхность должна быть гладкой и без трещин или других неровностей, которые могли бы вызвать утечки после сборки.
S1.1.2 Зона C (поверхность за пределами длины двойной толщины, созданной развальцовкой).
S1.2 Посадочная поверхность развальцовки может содержать поверхностные случайные радиальные отметки или вмятины, не ухудшающие герметичность развальцовки. Не допускаются вмятины повторяющегося характера, возникающие из-за износа развальцовочного инструмента или налипания стружки и грязи на развальцовочный инструмент. В случае, если физическое состояние посадочной поверхности развальцовки вызывает сомнения, критерием окончательного решения является то, будет ли посадочная поверхность развальцовки герметичной при испытании давлением с предписанным моментом затяжки.
S2. Наружное покрытие
S2.1 Наружная поверхность трубки должна быть покрыта горячим свинцово-оловянным сплавным покрытием. Вес и состав покрытия должны быть согласованы между производителем и покупателем.
S3. Обработка концов
S3.1 Готовые трубки должны иметь гладкие концы без заусенцев.