Нажмите здесь, чтобы узнать больше о наших тормозных магистралях и связанной продукции.
1. Область применения
Настоящий стандарт устанавливает требования к металлическим трубам для трубок, используемых в основном для тормозов, топлива и смазки автомобилей (далее именуемых «трубы»).
Примечания:
Применимые стандарты для настоящего стандарта приведены ниже.
JIS G3141 Холоднокатаные листы и ленты из углеродистой стали
JIS G3445 Стальные трубы из углеродистой стали для машиностроительных конструкций
JIS G 3472 Электросварные стальные трубы из углеродистой стали для автомобильных конструкций
JIS H 3300 Медные и медно-сплавные бесшовные трубы
JIS Z 2241 Метод испытания на растяжение металлических материалов
JIS Z2244 Метод испытания на твёрдость по Виккерсу
JIS Z2251 Метод испытания на микротвёрдость по Виккерсу и Кнупу
JASO M 104 Метод испытания автомобильных тормозных трубок
2. Классификация
2.1 Тип трубы
Трубы классифицируются на следующие 4 группы:
Table 1 Трубы для автомобильных трубок
| Тип | Код | Пример применения |
|---|---|---|
| Паяные двухслойные низкоуглеродистые стальные трубки | TDW | Трубки в основном для тормозов |
| Сварные низкоуглеродистые стальные трубки | TSW | Трубки в основном для топлива и смазки |
| Стальные трубы из углеродистой стали для машиностроительных конструкций | STKM 11J | Трубки для охлаждения и т.д. |
| Медные и медно-сплавные бесшовные трубы | C1201 или C1220 | Трубки в основном для пневматических тормозов |
2.2 Классификация обработки поверхности
Трубы классифицируются, как указано в таблице ниже, в зависимости от видов обработки поверхности:
Table 2 Обработка поверхности
| Тип | |||||||||
| Без обработки поверхности | Покрытие оловянно-свинцовым сплавом (горячее) | Электролитическое цинковое покрытие | Органическая плёнка на электролитическом цинковом покрытии | ||||||
| 8мкм | 13мкм | 25мкм | 8мкм | 13мкм | 25мкм | ||||
| Паяные двухслойные низкоуглеродистые стальные трубки | TDW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Сварные низкоуглеродистые стальные трубки | TSW | -N | -T | -Z8 | -Z13 | -Z25 | -Z8-OC | -Z13-OC | -Z25-OC |
| Стальные трубы из углеродистой стали для машиностроительных конструкций | STKM 11J | -N | -T | -Z8 | -Z13 | -Z25 | |||
| Медные и медно-сплавные бесшовные трубы | C1201 или C1220 | ||||||||
3. Качество
3.1 Внешний вид
Внутренняя и наружная поверхности готовых трубок должны быть гладкими и свободными от трещин, дефектов или ржавчины.
3.2 Химический состав
Химический состав трубок должен соответствовать JIS G3141, JIS G3445, JIS G 3472 и JIS H 3300.
3.3 Механические свойства
Механические свойства труб должны соответствовать Таблице 3.
Table 3 Механические свойства
| Тип | Код | Предел прочности при растяжении, МПа | Предел текучести, МПа | Удлинение, % | Твёрдость HV | Изгиб при раздаче, плоский изгиб |
|---|---|---|---|---|---|---|
Паяные двухслойные низкоуглеродистые стальные трубки | TDW | Не менее 294 | Не менее 176 | Не менее 25 | Не более HV150 | Стенка трубки должна быть свободна от дефектов или трещин после испытаний по Таблице 10 |
| Сварные низкоуглеродистые стальные трубки | TSW | |||||
| Стальные трубы из углеродистой стали для машиностроительных конструкций | STKM 11J | Не менее 294 | Не менее 30 | |||
| Медные и медно-сплавные бесшовные трубы | C1201 или C1220 | Не менее 206 | Не менее 40 |
3.4 Обработка поверхности
(1) Толщина обработки поверхности должна соответствовать Таблице 4 и Таблице 5.
Table 4 Толщина обработки внутренней поверхности
| Тип | Код | Толщина обработки внутренней поверхности |
|---|---|---|
| Паяные двухслойные низкоуглеродистые стальные трубки | TDW | Как есть: медное покрытие для процесса сплавления |
| Сварные низкоуглеродистые стальные трубки | TSW | Медное покрытие не менее 3 мкм |
| Стальные трубы из углеродистой стали для машиностроительных конструкций | STKM 11J | – |
| Медные и медно-сплавные бесшовные трубы | C1201 или C1220 | – |
Table 5 Толщина обработки наружной поверхности
| Тип | Толщина обработки наружной поверхности | ||||||
| Покрытие оловянно-свинцовым сплавом (горячее) | Электролитическое цинковое покрытие | Органическая плёнка на электролитическом цинковом покрытии | |||||
| Z8 | Z13 | Z25 | Z8-OC | Z13-OC | Z25-OC | ||
| Паяные двухслойные низкоуглеродистые стальные трубки | Средняя 6 мкм, минимум 3 мкм | Не менее 8 мкм | Не менее 13 мкм | Не менее 25 мкм | Цинковое покрытие не менее 8 мкм | Цинковое покрытие не менее 13 мкм | Цинковое покрытие не менее 25 мкм |
| Органическая плёнка: средняя 20 мкм, минимум 10 мкм | |||||||
| Сварные низкоуглеродистые стальные трубки | Цинковое покрытие не менее 8 мкм | Цинковое покрытие не менее 13 мкм | Цинковое покрытие не менее 25 мкм | ||||
| Органическая плёнка: средняя 20 мкм, минимум 10 мкм | |||||||
| Стальные трубы из углеродистой стали для машиностроительных конструкций | |||||||
| Медные и медно-сплавные бесшовные трубы | Обработка не требуется | ||||||
(2) Коррозионная стойкость
Испытание должно проводиться в соответствии с коррозионным испытанием, указанным в Таблице 10, и должно соответствовать требованиям Таблицы 6.
Table 6 Коррозионная стойкость
| Тип и код покрытия | Критерии | ||
| Время до образования белых продуктов коррозии (ч) | Время до образования ржавчины (красной ржавчины) (ч) | ||
| Электролитическое цинковое покрытие | Z8 | 72 | 192 |
| Z13 | 72 | 288 | |
| Z25 | 72 | 480 | |
| Покрытие оловянно-свинцовым сплавом (горячее) | T | Ржавчина железа (красная ржавчина) должна появляться в количестве не более 5 точек на 50 см2 за 24 часа. | |
| Органическая плёнка на электролитическом цинковом покрытии | Z8-OC | – | 2000 |
| Z13-OC | 2500 | ||
| Z25-OC | 3000 | ||
(3) Характеристики органической плёнки
Характеристики органической плёнки должны соответствовать Таблице 6 и удовлетворять требованиям Таблицы 7 после проведения испытаний по Таблице 10 по мере необходимости.
Table 7 Характеристики органической плёнки
| Пункты испытаний | Критерии |
|---|---|
| Испытание на изгиб | Не должно возникать отслаивания, растрескивания и складок. |
| Испытание на скалывание | Не должно возникать заметного отслаивания и растрескивания. |
| Испытание тепловым циклом | Не должно возникать вздутий и отслаивания. |
| Испытание в тёплой воде | Не должно возникать вздутий, отслаивания, растрескивания и растворения. |
| Испытание на стойкость к жидкостям | Не должно возникать вздутий, отслаивания, растрескивания и растворения. |
| Испытание на стойкость к озону | Не должно возникать отслаивания и растрескивания. |
3.5 Гарантийное давление и давление разрыва
Трубы должны испытываться по Таблице 10 и выдерживать гарантийное давление, указанное в Таблице 8, без вредной деформации.
Table 8 Гарантийное давление и давление разрыва
| Тип | Код | Номинальный диаметр | Гарантийное давление, МПа | Давление разрыва, МПа |
|---|---|---|---|---|
| Паяные двухслойные низкоуглеродистые стальные трубки | TDW | <4.76 6 и 6.35 810 | 34.3 34.3 24.524.5 | 108 83.3 66.2 53.9 |
| Сварные низкоуглеродистые стальные трубки | TSW | <6.35 8-10 11-15 16-22.2 | 24.5 19.3 14.7 9.8 | – |
| Стальные трубы из углеродистой стали для машиностроительных конструкций | STKM 11J | |||
| Медные и медно-сплавные бесшовные трубы | C1201 или C1220 | В соответствии с JIS H 3300 | ||
Table 9 Номинальный диаметр и размеры
| Номинальный диаметр | Наружный диаметр | Толщина | Допуск | ||||
| Стандартный размер | Допуск | Стандартный размер | |||||
| Паяные двухслойные низкоуглеродистые стальные трубки | Сварные низкоуглеродистые стальные трубки | Стальные трубы из углеродистой стали для машиностроительных конструкций | Медные и медно-сплавные бесшовные трубы | ||||
| 3.17 | 3.17 | +/-0.08 | 0.7 | 0.7 | 0.08 | +/-0.08 | |
| 4 | 4 | 0.7 | 0.7 | ||||
| 4.76 | 4.76 | 0.7 | 0.7 | 0.08 | |||
| 6 | 6 | 0.7 | 0.7 | ||||
| 6.35 | 6.35 | 0.7 | 0.7 0.8 | 0.08 | |||
| 8 | 8 | +/-0.1 | 0.7 | 0.7 0.8 1.0 | 0.7 0.8 1.0 | 1.0 | +/-0.1 |
| 9 | 9 | 1.0 | 1.0 | ||||
| 10 | 10 | 0.7 | 0.7 0.8 1.0 | 0.7 0.8 1.0 | 1.0 | ||
| 11 | 11 | – | 0.8 1.0 | ||||
| 12 | 12 | 0.9 1.0 | 0.9 1.0 | 1.0 | |||
| 12.7 | 12.7 | 0.9 1.0 | 0.9 1.0 | 1.0 | |||
| 14 | 14 | 1.0 | 1.0 | ||||
| 15 | 15 | 1.0 | 1.0 | 1.0 | |||
| 16 | 16 | 1.0 | 1.0 1.2 | ||||
| 17 | 17 | 1.0 | 1.0 1.2 | ||||
| 18 | 18 | 1.0 1.2 | 1.0 | ||||
| 19 | 19 | 1.0 1.2 | |||||
| 20 | 20 | 1.0 1.2 | 1.0 | ||||
| 21 | 21 | 1.0 1.2 | |||||
| 22 | 22 | 1.0 1.2 | 1.0 | ||||
| 22.2 | 22.2 | 1.0 1.2 | |||||
Table 10 Методы испытаний
| Пункт | Тип | ||||||||||
| Паяные двухслойные низкоуглеродистые стальные трубки | Сварные низкоуглеродистые стальные трубки | Стальные трубы из углеродистой стали для машиностроительных целей | Медные и медно-сплавные бесшовные трубы | ||||||||
| Испытание на растяжение | В соответствии с JIS Z2241 (метод испытания на растяжение металлических материалов). | ||||||||||
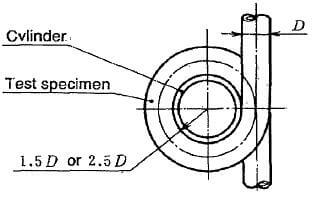
| Испытание на изгиб | Проверка наличия дефектов, трещин или других повреждений при изгибе трубы на 360 градусов вокруг цилиндра с радиусом, указанным ниже.
| – | |||||||||
| Испытание на раздачу | (1) Длина испытательного образца должна составлять 100 мм. (2) Проверка наличия дефектов и трещин при введении конического инструмента с конусностью 1/10 в один конец образца и раздаче образца до увеличения диаметра торцевой поверхности на 20%. | (1) Длина испытательного образца должна составлять 100 мм. (2) Проверка наличия дефектов и трещин при введении конического инструмента с углом 60 градусов в один конец образца и раздаче образца до увеличения диаметра торцевой поверхности на 20%. | В соответствии с JIS H 3300 | ||||||||
| Испытание на разворачивание | – | (1) Длина испытательного образца должна составлять 100 мм. (2) Проверка наличия вредных дефектов, таких как трещины и отслаивание, на сварном шве при продольном разрезании образца на 90 градусов с каждой стороны шва и разворачивании в плоскую пластину. | – | ||||||||
| Испытание на сплющивание и изгиб | (1) Длина испытательного образца должна составлять 100 мм. (2) Проверка наличия дефектов и трещин при зажатии образца между параллельными плитами, которые сжимаются таким образом, чтобы внутренняя часть трубки пришла в плотный контакт и образец стал плоским, и однократном изгибе плоского образца на 90 градусов в направлении оси вокруг цилиндра диаметром, равным 3 толщинам стенки трубки, а затем выпрямлении. | ||||||||||
| Испытание на сплющивание | (1) Длина испытательного образца должна составлять 100 мм. (2) Проверка наличия дефектов и трещин при зажатии образца между параллельными плитами, которые сжимаются таким образом, чтобы расстояние между плитами стало равным 3 толщинам стенки трубки. При сжатии плит сварной шов трубки должен располагаться под 90 градусов к направлению приложенной силы. | В соответствии с JIS H 3300 | |||||||||
| Испытание гарантийным давлением | Проверка наличия утечек или других дефектов при приложении к трубе заданного гидравлического давления и выдержке в течение 5 минут. | – | |||||||||
| Испытание давлением разрыва | В соответствии с пунктом 5.10, указанным в JASO M104. | – | |||||||||
| Испытание толщины обработки поверхности | Стандартная практика — микроскопическое испытание. | – | |||||||||
| Испытание на коррозионную стойкость | В соответствии с пунктом 5.6 «Испытание распылением нейтрального солевого раствора», указанным в JASO M104. | – | |||||||||
| Испытание характеристик плёнки | В соответствии с пунктом 5 (метод испытания), указанным в JASO M104. | – | |||||||||
| Испытание на твёрдость | В соответствии с JIS Z2244 или JIS Z2251 | – | |||||||||
4. Метод производства
4.1 Метод производства паяных двухслойных низкоуглеродистых стальных труб
Паяные двухслойные низкоуглеродистые стальные трубы должны изготавливаться меднением обеих поверхностей SPCC, указанного в JIS G3141, формовкой в форму двухслойной трубки и герметизацией швов медной пайкой и сплавлением в восстановительной печи.
4.2 Метод производства сварных низкоуглеродистых стальных труб
Сварные низкоуглеродистые стальные трубы должны изготавливаться меднением обеих поверхностей или внутренней поверхности SPCC, указанного в JIS G 3141, формовкой в трубчатую форму и герметизацией кромок электросопротивленческой сваркой; однако внутренняя поверхность может не медниться при взаимном согласии покупателя и производителя.
4.3 Метод производства стальных труб из углеродистой стали для машиностроительных целей
Производство стальных труб из углеродистой стали для машиностроительных целей должно соответствовать JIS G 3445 и JIS G3472.
4.4 Метод производства медных и медно-сплавных бесшовных труб
Производство медных и медно-сплавных бесшовных труб должно соответствовать JIS H3300.
5. Размеры труб
5.1 Номинальный диаметр и размеры трубы
Номинальный диаметр и размеры трубы должны соответствовать Таблице 9.
5.2 Форма конца трубы
Сформованный конец трубы должен соответствовать Приложенным таблицам 1-8.
6. Метод испытания
Метод испытания должен соответствовать Таблице 10.
7. Инспекция
7.1 Инспекция внешнего вида
Результаты инспекции должны соответствовать требованиям, указанным в разделе 3.1 выше.
7.2 Инспекция механических свойств
Инспекция должна проводиться в соответствии с разделом 6 выше, и результаты должны соответствовать требованиям, указанным в разделе 4.3 выше.
7.3 Инспекция размеров
Результаты инспекции должны соответствовать требованиям, указанным в разделе 5 выше.
7.4 Инспекция обработки поверхности
Инспекция должна проводиться в соответствии с разделом 6 выше, и результаты должны соответствовать требованиям, указанным в разделе 3.4 выше.
7.5 Инспекция гарантийного давления
Результаты инспекции должны соответствовать требованиям, указанным в разделе 6 выше.
8. Обозначение продукции
Обозначение продукции должно соответствовать номеру стандарта, типу трубки и типу и номинальному диаметру наружной поверхности.